Otthon / Hír / Ipari hírek / Szendvicspanel gyártósor: Berendezések, elrendezések és kiválasztási útmutató
Szendvicspanel gyártósor: Berendezések, elrendezések és kiválasztási útmutató
Ipari hírek-
Képzeljen el egy hűtőházi panelüzemet, amely egy 9 m-es fagyasztópanel-rendelést idéz egy garázskapukhoz vásárolt soron: két formázóállomás, egy alacsony nyomású habosító egység és egy kézi fedél. A töltési idő sodródik, a magsűrűség felfelé kúszik a befecskendezési végén, és a panel enyhén meghajlik a formázás után. Semmi sem tört el. A vonalat egyszerűen nem ehhez a panelhez tervezték.
Először jön a konklúzió: egy szendvicspanel gyártósoron az elrendezés dönti el, hogy mely rendeléseket fogadhatja el, a mérőegység pedig azt, hogy milyen ismételhetően tudja azokat megtartani. A vastagság tartománya, a mag kémiája és a habosítószer finomításai ennek a sorrendnek a tetején, nem helyettesítik azt.
A következőkben a négy legnagyobb súllyal bíró döntést ismertetjük: a folyamatos versus nem folytonos elrendezés, a panelek felépítése és a mag kémiája, a habosítógép specifikációja és a habosítószer útvonala. Ahol egy szám jelenik meg, az vagy egy publikált iparági érték, vagy egy számítás, amelyet megismételhet egy táblázatban.
Folyamatos vagy nem folyamatos: Az elrendezési döntés az első
Mindkét vonaltípus ugyanazt a terméket készíti. A különbség az, hogy a habot hogyan juttatják be, és mennyi ideig tartják vissza. Folyamatos dupla hevederes vonal habot mér a futó alsó felületre, a tetejét ráfekteti, és a felszálló habot szalagnyomás alatt vastagon tartja, amíg megkeményedik. A megszakított többállomásos sor megtölt egy zárt formát kimért lövéssel, és prés alatt tartja a kikeményedéshez.
Ez a különbség az áteresztőképességre, a termékmixre, a selejt arányára és a tőkére torkollik. Az alábbi táblázat azt a verziót mutatja, amelyet érdemes beilleszteni egy szállítói értekezletbe.
Folyamatos és nem folytonos panelvonalak indikatív összehasonlítása; erősítse meg a sebességeket, a panelhosszakat és az átállási időket az egyes szállítók saját specifikációi alapján.
Döntési pont
Folyamatos kettős övsor
Nem folyamatos többállomásos vonal
Hab bevezetés
A mozgó alsó burkolatra öntjük; a felső burkolatot az öv előtt alkalmazzuk
Zárt formába fecskendezett kimért sörét
Kimenet
Szalagsebesség szerint állítható be, jellemzően 3-15 m/perc
A penészszám és a kikeményedési idő határozza meg
Panel hossza
Hosszra vágva, általában 13,5 m-ig
A forma hossza korlátozza
Vastagság változás
Lassú, és az átállás hulladékot termel
Távtartók vagy formacsere, gyorsan
Termékmix
Egy vagy két paneltípus hosszú lefutása
Vegyes rendelések, ajtók, hűtőkamrák, rövid futások
Tőke és alapterület
Legmagasabb
Mérsékelttől alacsonyabbig
Legjobb illeszkedés
Térfogat fal- és tetőpanelek
Egyedi és vegyes gyártás
Először olvassa el az utolsó sort. Ha egy vastagságban egy vagy két paneltípus dominál a rendelési könyvben, a folyamatos sor megkeresi a tőkét. Ha a burkolat, a mag vagy a vastagság havonta többször változik, a nem folytonos vonal általában nyer a teljes költségen, még akkor is, ha papíron lassabbnak tűnik.
A tekercstől a rakodógépig: a panel minőségét meghatározó szakaszok
Csupaszítsa le a sort, és hat szakasz áll rendelkezésre. A panelpanaszok szinte mindig valamelyikre vezethetők vissza, és ritkán arra, amelyet a kezelő először hibáztat.
Szembenézett takarmány és előmelegítés. A 0,4-0,6 mm-es acél burkolatokat lecsavarják, kiegyenlítik és felmelegítik, általában körülbelül 35-45 C-ra, így a hab nem hideg, hanem meleg felületet vesz fel.
Éltömítés és oldalgátak. A szélek le vannak zárva, mielőtt a hab megérkezik. A végüregek általában tömítési, nem kémiai hiba.
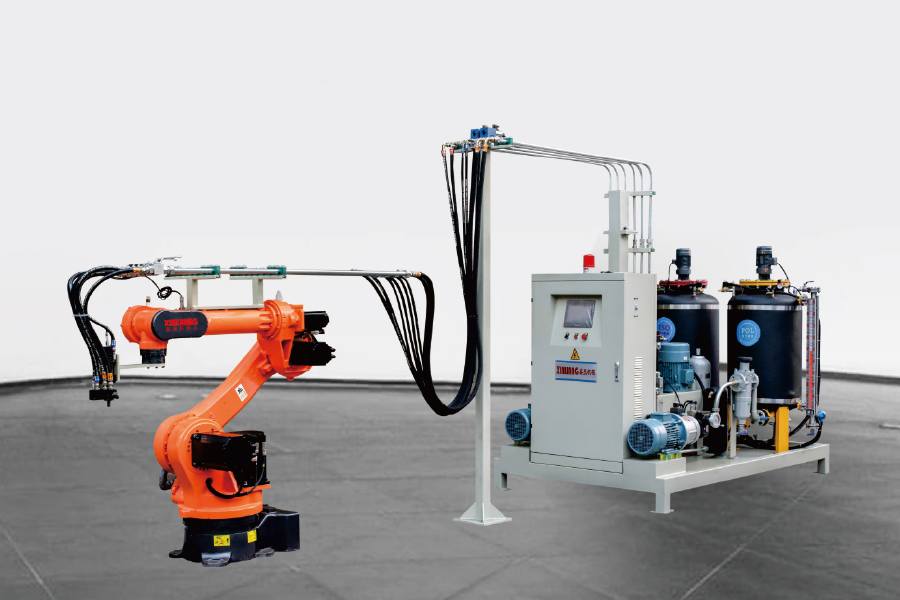
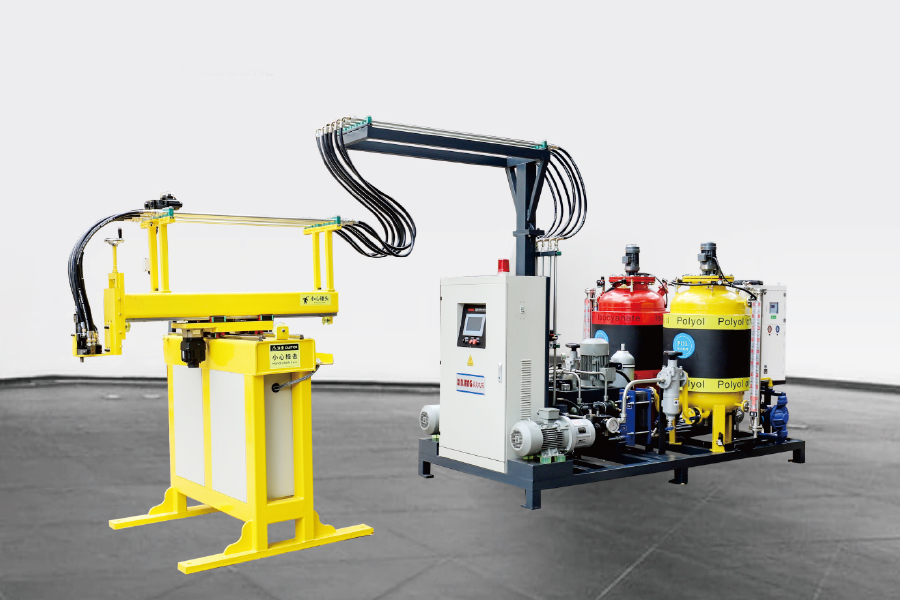
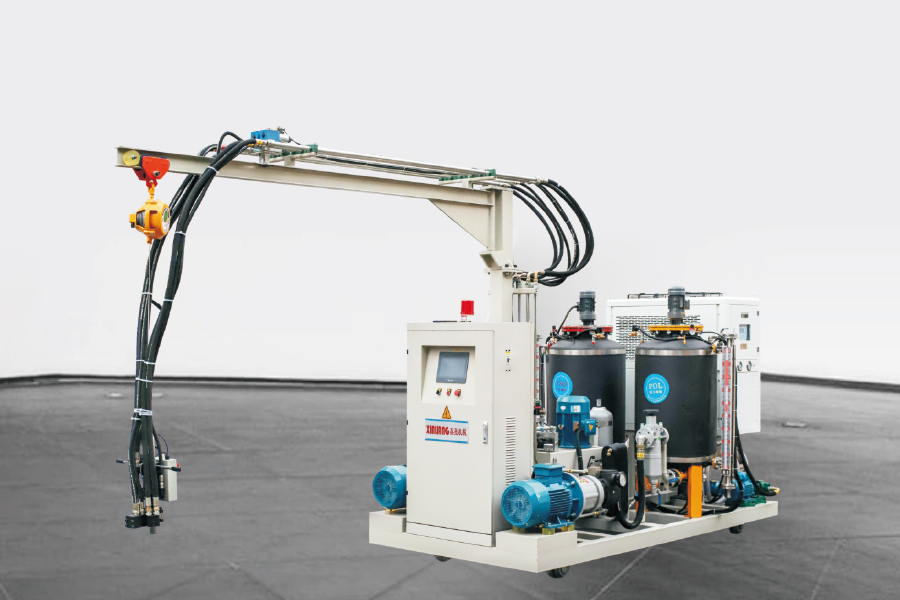
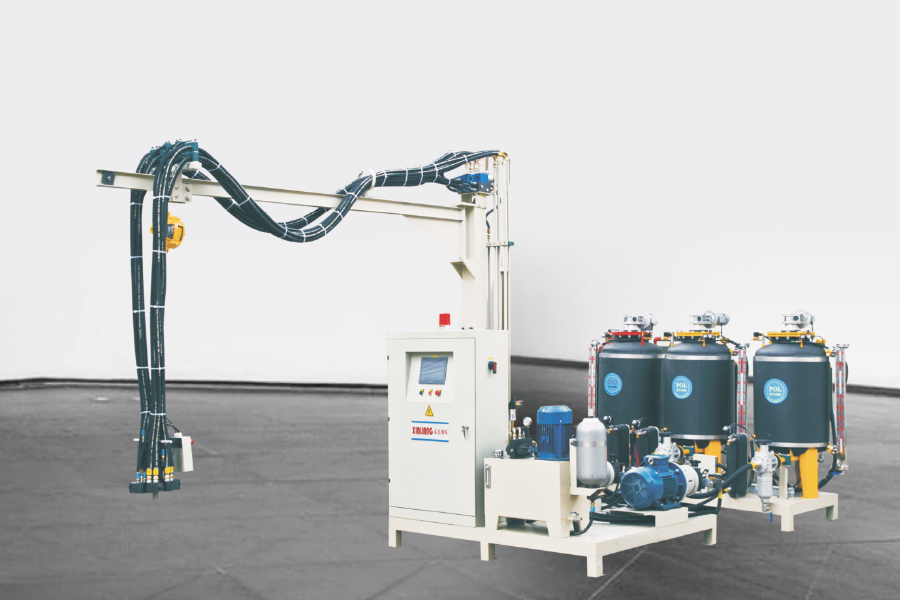
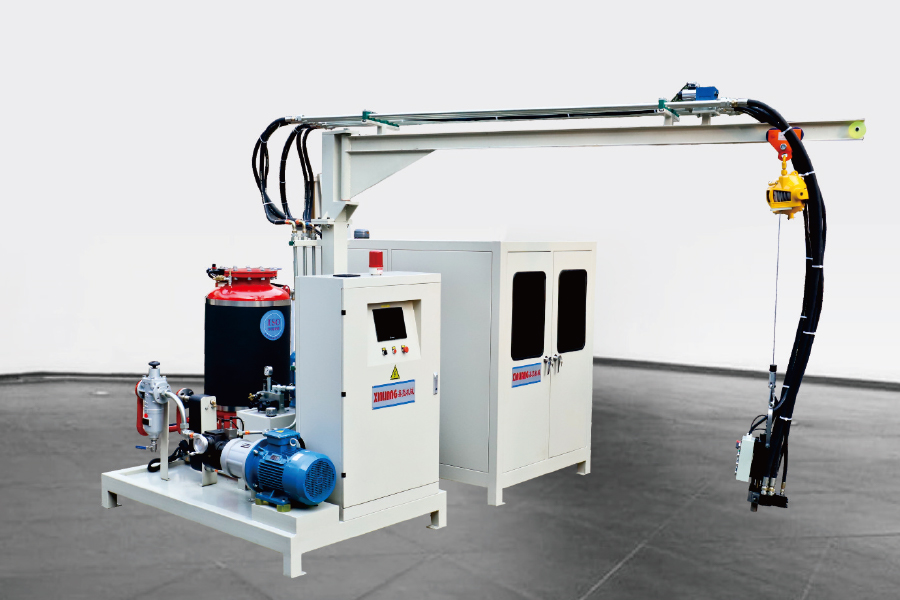
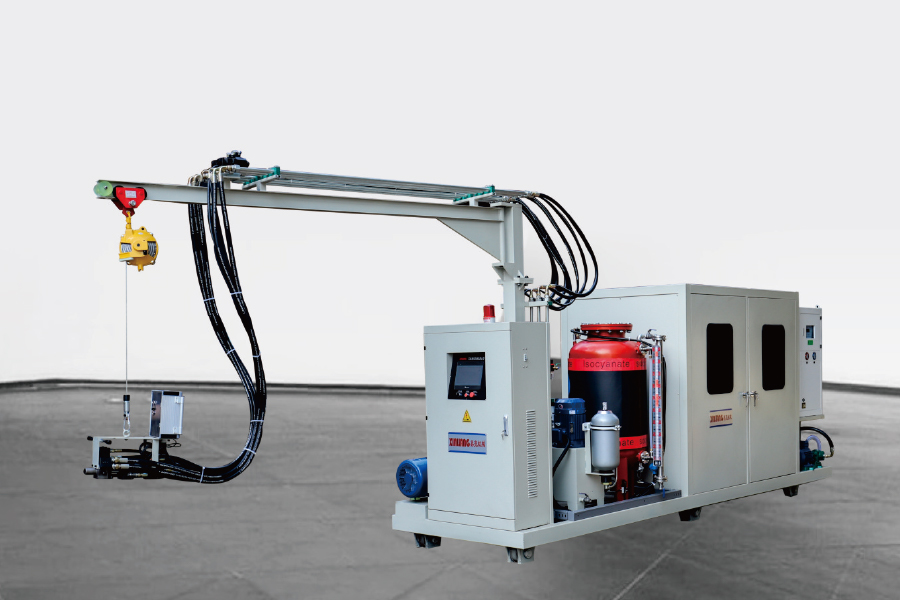
Adagolás és befecskendezés. A komponenseket adagolják, hőmérsékleten kondicionálják, nagy nyomáson összekeverik a keverőfejben és befecskendezik. A lövés mérete, aránya és öntési mintája határozza meg, hogy az üreg egyenletesen telje-e meg.
Emelkedj fel és gyógyulj meg visszafogottan. A heveder, vagy a présfedél tartja a kitáguló habot a célvastagságban, amíg teherbírásra nem képes.
Levágás és vágás. Egy repülő fűrész folyamatos vonalakon vág hosszra; mindkét vonaltípust, majd vágja le a végső szélességre.
Hűtés és halmozás. A paneleket laposra rakják az utókezeléshez. A túl korai halmozás a méretsodródás gyakori oka.
Hogyan épül fel a panel
Két burkolat, egy mag és egy élprofil, amelynek túl kell élnie a kezelést és a helyszíni összeszerelést. Az alábbi robbantott nézet mutatja azokat a rétegeket, amelyeket egy habosító állomásnak ténylegesen ki kell töltenie.
1. ábra: Fémfelületű szendvicspanel robbantott izometrikus képe. A burkolatok általában 0,4-0,6 mm vastagságú acélból vagy alumíniumból készülnek.
A mag kémiája és vastagsága: honnan származnak a termikus számok
A merev PIR-hab általában 0,021-0,023 W/mK és PUR-értéke 0,022-0,026 W/mK, mindkettő jóval az XPS 0,029-0,035, az EPS 0,031-0,038 és az ásványgyapot 0,0035-0,0035 között. A családon belüli terjedés legalább annyira számít, mint a családok közötti különbség: ugyanaz a PUR készítmény nagyjából 10%-kal is elmozdulhat a habosítószertől, a sejtszerkezettől és a sűrűségtől függően.
A közös panelmagok hővezető képessége (W/mK, jellemző deklarált értékek)
2. ábra: Az alsó rudak jobb szigetelést jelentenek milliméterenként. Az értékek tipikus közzétett deklarációk; minden szállító teljesítménynyilatkozata a kötelező adat.
A vastagság ezután elvégzi a többi munkát, de nem lineárisan egy kész épületben. Az alábbi táblázat tiszta vezetést használ lambda = 0,024 W/mK mellett.
U-érték a panel vastagságához viszonyítva (lambda = 0,024 W/mK, csak vezetés)
3. ábra: 40 mm-ről 100 mm-re haladva a számított hőveszteség körülbelül 60%-kal csökken; 100 mm-ről 200 mm-re haladva további 50%-kal csökkenti. A valódi panelek ennél rosszabb teljesítményt nyújtanak, mert az EN 14509 szabvány szerinti értékek magukban foglalják az öregedési és hőhíd-korrekciókat, az illesztések és rögzítések pedig veszteségeket okoznak a helyszínen.
A mérőegység: A lövés pontossága meghaladja a névleges teljesítményt
A nagynyomású fejek ütközéssel keverednek, a befecskendezési nyomás általában 100 és 200 bar között van, míg az alacsony nyomású keverésnél durván 5-30 bar. A gyakorlati különbség a panelek között a cella szerkezetében és a lövés ismételhetőségében rejlik: a nagynyomású fej kitölti a hosszú, vékony üreget, a végétől a végéig kisebb sűrűségváltozással.
A beszállítók általában körülbelül 1%-os aránypontosságot és 1-1,5%-os lövés-ismételhetőséget írnak elő. A variációs együtthatót 20 egymást követő felvételnél a saját készítményére kérje, ne az adatlapon szereplő címsorra. A komponensek hőmérsékletének szabályozása ugyanilyen fontos, mivel a legtöbb panelforma akkor működik a legjobban, ha mindkét alkatrészt nagyjából 20-25 C-on tartják körülbelül 2 C-on belül.
A túlcsomagolás az ilyen típusú vonal csendes költsége. Az elméleti minimális sűrűség feletti 5-10%-os töltés gyakori a hangolatlan gépeken, és ez a leggyorsabb támadási költség, mert minden panelen megjelenik. A háromkomponensű gépek adalékanyagokhoz, például égésgátlókhoz, pigmentekhez vagy gócképző szerekhez adnak hozzá egy harmadik áramot anélkül, hogy előzetesen hozzákevernék őket a poliolhoz, amit érdemes figyelembe venni, ha a PIR-összetétel gyakran változik.
A lövés súlytartománya a legnagyobb panel üregéhez igazodik, megadott ismételhetőségi adattal.
Az aránytartomány elég széles a készítményeihez; A legtöbb panelmunka 1:1 és körülbelül 1:1,6 közötti poliol-izocianát arányt mutat.
Az áteresztőképesség kg/percben, amely megfelel a leggyorsabb szalagsebességnek vagy a futni kívánt legrövidebb ciklusnak.
Keverjük a fejszámot és a traverz elrendezést, így nem egy fej lesz a szűk keresztmetszet.
Recepttárolás a PLC-ben, így a vastagság változtatása inkább tárolt beállítás, mint kézi visszaállítás.
Sorelrendezések panelformákhoz: gyűrűs, H-típusú és forgótányér
Először a matematikai ciklus: az áteresztőképesség egyenlő a formázóállomások számával osztva a ciklusidővel. Az állomások hozzáadása szinte mindig olcsóbb, biztonságosabb és gyorsabb, mint a kikeményedési idő lerövidítése kémiával.
Gyűrűs (gyűrűs) vonal. A formák zárt körben járnak, habképző állomásokkal a gyűrűn belül, kezelőkkel pedig kívül. Az állomásonkénti alapterület hatékony, és egy paneltípus hosszú lefutása jól áramlik.
H-típusú vonal. Két szerszámsor osztozik egy központi folyosón és egy mozgó injektálófejen. A szerszámcseréket és a rövid futásokat könnyebb ütemezni, mint egy zárt körön.
Lemezjátszó vonal. Radiális állomások egy forgóasztalon. Kompakt és gyorsan üzembe helyezhető, és jól illeszkedik rövidebb panelekhez, ajtókhoz és kisebb tételekhez.
Bármelyik elrendezést is választja, a forma a minőségbiztosítási rendszer része. A formahőmérséklet egyenletessége a 9 méteres üregben, a fedél merevsége és a kioldószer fegyelmezettsége jobban befolyásolja a hajlítást és a felületi minőséget, mint azt a legtöbb vásárló az árajánlattétel szakaszában várná.
Fúvószerek, Pentán biztonság és tűzállóság
A ciklopentán ózonlebontó potenciálja nulla, globális felmelegedési potenciálja pedig messze elmarad a helyettesített HFC-kétől. A 100 éves közzétett adatok szerint a HFC-141b körülbelül 700, a HFC-245fa pedig körülbelül 1000, míg a szénhidrogének az alsó tízben vannak. Az EU felülvizsgált F-gáz-rendelet (EU) 2024/573 értelmében a HFC-út tovább szűkül, ezért a szénhidrogén-rendszerek egyre nagyobb részesedést szereznek a panelhabban.
A pentán gyúlékony, és ez megváltoztatja az üzemet, nem csak a gépet. Robbanásbiztos elektromos berendezésekre kell számítani a habzó zónában, mechanikus szellőztetésre, gázérzékelésre, földelésre és kötésre, és a keverőfej közelében sehol ne legyen gyújtóforrás. Az előkeverési rendszer stabilan tartja a pentán koncentrációját és hőmérsékletét az adagolás előtt, ami miatt a lövés megismételhető a váltás első panelétől az utolsóig.
A tűzteljesítmény külön beszélgetés a hőteljesítménytől. A panelek az EN 13501-1 szerint vannak besorolva; sok PIR rendszert tesztelnek B-s1,d0-ra, a PUR-rendszerek általában B-s2,d0 vagy B-s3,d0-nál landolnak, és az ásványgyapot magok elérik az A2-s1,d0-t. Az osztályozás rendszer- és vastagság-specifikus, ezért mindig olvassa el a Teljesítménynyilatkozatot az értékesített pontos felépítésre vonatkozóan, és soha ne feltételezze, hogy az alapvető kémia önmagában garantálja az osztályt.
Hibák, amelyeket figyelni kell, és mit kell ellenőrizni a kijelentkezés előtt
Hat hiba okozza a legtöbb panelpanaszt, és mindegyikhez tartozik egy rövid lista az első ellenőrzésekről.
Vége az üregeknek és a kitöltetlen sarkoknak. A készítmény megérintése előtt ellenőrizze az éltömítést és az öntési mintát.
Sűrűség gradiens a panel mentén. Általában a lövés mérete, a befecskendezési helyzet vagy a forma hőmérséklete.
Delaminálás és meghajlás. Hőmérséklet, leválasztószer, túl korai kiszerelés vagy túlcsomagolás.
Zsugorodási vonalak és mosogatónyomok. A gélidő eltérése a két komponens között.
Vastagság változás. Szíj vagy távtartó vezérlés és fedél merevsége nem folytonos vonalakon.
Felületi átolvasás. Szinte mindig túlcsomagolás vékony burkolaton.
Gyári átvételi teszthez kérje írásban a következőket:
Lövéssúly variációs együtthatója 20 egymást követő lövésnél a készítményben.
A magsűrűség a teljes hosszúságú panel három pontján mérve, nem csak a befecskendezési ponton.
A hossz-, szélesség- és vastagságtűrések az EN 14509 tűréstáblázat alapján ellenőrizve.
Távolítsa el a tapadást a hab és a burkolat között egy vágott mintán a panel mindkét végéről.
A vastagságváltozás megismételhetősége, beleértve azt is, hogy hány panelt selejteznek le az átállás során.
Gyakran ismételt kérdések a szendvicspanel gyártósorokról
Q1. Mi az a szendvicspanel gyártósor?
Ez az a berendezéskészlet, amely két fém burkolatot és egy habmagot szigetelt panellé alakít: burkolat betáplálás, éllezárás, habosító vagy fröccsöntő gép, kikeményítő szakasz, például dupla szalag vagy prés, majd levágás, vágás és egymásra rakás.
Q2. Hány panelt tud gyártani egy sor műszakonként?
A nem folytonos vonalakon az áteresztőképesség egyenlő a fröccsöntő állomások számával osztva a ciklusidővel, így egy 20 állomásos vonal 10 perces ciklussal nagyjából 120 panelt gyárt óránként az elméleti sebességgel. A valós kibocsátás alacsonyabb az átállások és a selejt után; mindig a saját panelméretedből számolj.
Q3. PUR vagy PIR mag szendvicspanelhez?
A PUR általában olcsóbb, és megfelel a szabványos hűtőkamra- és falkövetelményeknek. A PIR-t akkor választják, ha a tűzteljesítmény vagy a magasabb üzemi hőmérséklet számít, és általában jobb EN 13501-1 osztályban tesztelik, mint a PUR, de magasabb összeállítási költséggel.
Q4. Működhet-e egy szendvicspanel-vonal HFC helyett ciklopentán?
Igen, és sok új sor igen. Robbanásbiztos habzófelületet, szellőzést, gázérzékelőt és előkeverési vagy adagolórendszert igényel, így az utólagos beépítési költség reális. A kifizetődő a szabályozási stabilitás és a HFC-141b vagy a HFC-245fa alatti GWP.
Q5. Milyen habsűrűségűnek kell lennie egy szendvicspanel magnak?
A legtöbb fémfelületű PUR és PIR panelmag 38-45 kg/m3 tartományba esik. Ez alatt a mechanikai tulajdonságok és a méretstabilitás elvesznek; jóval felette olyan anyagokért fizet, amelyek csekély szigetelési értéket adnak hozzá.
Q6. Folyamatos dupla hevederes vagy nem folytonos sor hűtőtároló panelekhez?
A hidegkamrák jól illeszkednek a nem folytonos vonalakhoz, mert a szükséges hosszúságok és vastagságok nagyon eltérőek, a rendelési mennyiségek pedig mérsékeltek. A folytonos kettős öves vonalaknak akkor van értelme, ha egy vagy két paneltípus dominál a rendelési könyvben, és a volumen indokolja a tőkét.
Mielőtt bármit aláírna, kérjen két dokumentumot: egy lövéssúly megismételhetőségi rekordot egy már működő gépről, és egy gyári átvételi tesztet a saját készítményére a tervezett vastagságban. Ez a két feljegyzés többet mond el egy szendvicspanel gyártósorról, mint bármely brosúra.
Ha még mindig feltérképezi a folyamatok sorrendjét, a mi vásárlói útmutató a PU hab gyártó berendezésekhez végigvezeti a felszerelés sorrendjét és az egyes szakaszokban felteendő kérdéseket. Ningbo Xinliang gépek az adagolóegységet, a vonalelrendezést és a fúvószer rendszert egy csomagként szállítja, a panel tartományának és a kimeneti célnak megfelelően méretezve.