Otthon / Hír / Ipari hírek / Poliuretánhab gyártása: folyamat-, berendezés- és vonalválasztási útmutató
Poliuretánhab gyártása: folyamat-, berendezés- és vonalválasztási útmutató
Ipari hírek-
Az a hűtőüzem, amely úgy dönt, hogy házon belül viszi be a szekrényhabosítást, általában ugyanazzal a kérdéssel kezdi: mit követel valójában a poliuretánhabgyártás, ha a cél a stabil sűrűség, az üregek hiánya és az öt perc alatti kiszerelési idő? A választ ritkán nyomtatják ki egy gép adatlapjára. Él a keverési arányban, a két komponens hőmérsékletében és abban, ahogy a sörét az üregbe kerül.
A rövid változat: A poliuretánhab gyártása egy precíziós adagolási eljárás, amely egy kémiai reakcióhoz kapcsolódik. Szabályozza az arányt, a keverési energiát és a befecskendezési mintát, és a hab kiszámíthatóan viselkedik. Veszítse el az uralmat bármelyikük felett, és semmilyen penésznyomás nem fogja megmenteni az alkatrészt.
Az alábbi szakaszok követik a folyamatot a nyersanyagtartályoktól a bontóállomásig, elmagyarázzák, hol térnek el a nagynyomású és az alacsony nyomású rendszerek, és meghatározzák, hogy melyik berendezés konfigurációja melyik gyártási skálához illik.
Kezdje a kémiával, majd méretezze meg a gépet
Két folyadékáram találkozik a keverőfejnél. Az A-oldal egy poliol keverék: poliol, katalizátor, felületaktív anyag, habosítószer és sok merev készítményben víz. A B-oldal izocianát, leggyakrabban polimer MDI a merev habokhoz vagy MDI/TDI keverék a rugalmas minőségekhez. A keverőfej után minden létezik ahhoz, hogy ezt a két áramot a megfelelő arányban, hőmérsékleten és nyomáson a megfelelő pillanatban szállítsa.
Az arány több figyelmet érdemel, mint általában a vásárlás során. A merev habot általában körülbelül 100 és 110 közötti indexszel futtatják, ahol az index összehasonlítja a tényleges izocianát töltést a sztöchiometrikus szükséglettel. Néhány százalékpontos eltolódás megváltoztatja a sejtszerkezetet, a nyomószilárdságot és a formázási viselkedést, és nagyon nehéz korrigálni, ha a hab felemelkedett.
A négy szakaszon minden lövés áthalad
Krém idő: a folyadék felhomályosodik és tágulni kezd, ahogy a habosítószer elpárolog és a reakció megindul.
Gél idő: a polimer hálózat elég erős ahhoz, hogy a helyén tartsa a gázbuborékokat.
Emelkedési idő: a hab a habosítószer és a víz-izocianát reakcióból származó szén-dioxid hatására kitágul, és kitölti az üreget.
Gyógyítás és formázás: az alkatrész elegendő zöldszilárdságot nyer ahhoz, hogy torzulás nélkül eltávolítható legyen.
Ezeket az ablakokat a készítmény állítja be, de csak akkor reprodukálhatók, ha a gép minden ciklusban megismétli ugyanazt a súlyt, arányt és keverési minőséget.
A gyártási folyamat lépésről lépésre
Egy jól működő vonalon a poliuretánhab gyártása rögzített sorrendet követ, függetlenül attól, hogy az alkatrész hűtőszekrény vagy autósülés párna.
Kondicionálja az alapanyagokat. A poliol és az izocianát burkolattal ellátott tartályokban található, általában 20-25 Celsius-fok körüli hőmérsékleten, és száraz nitrogén borítja az izocianátot, hogy távol tartsa a nedvességet.
Mérje meg a két folyamot. A nagynyomású rendszerek axiális dugattyús vagy fogaskerekes szivattyúkat használnak, és minden alkatrészt tömeg szerint kalibrálnak a gyártás megkezdése előtt.
Nyomás növelése és recirkuláció. Mindkét sugár teljes üzemi nyomással kering vissza a tartályokba, így a fej készen áll az azonnali lövésre.
Ütéssel keverjük össze. Egy nagynyomású fejben a két áram nagy sebességgel ütközik egy kis kamrában, és ezredmásodperceken belül összekeveredik.
Fecskendezze be a formába vagy az üregbe. A lövés súlya, az öntési minta és a befecskendezési idő dönti el, hogy az üreg egyenletesen töltődik-e be, vagy felfogja-e a levegőt.
Hagyja kelni és gélesedik. A penész hőmérséklete és a szellőzés határozza meg, hogy a hab belső üregek nélkül ér-e el a sarkokig.
Bontsuk le, gyógyítsuk meg és vizsgáljuk meg. Az alkatrészeket levágják, lemérik és ellenőrzik a sűrűséget és a felület minőségét.
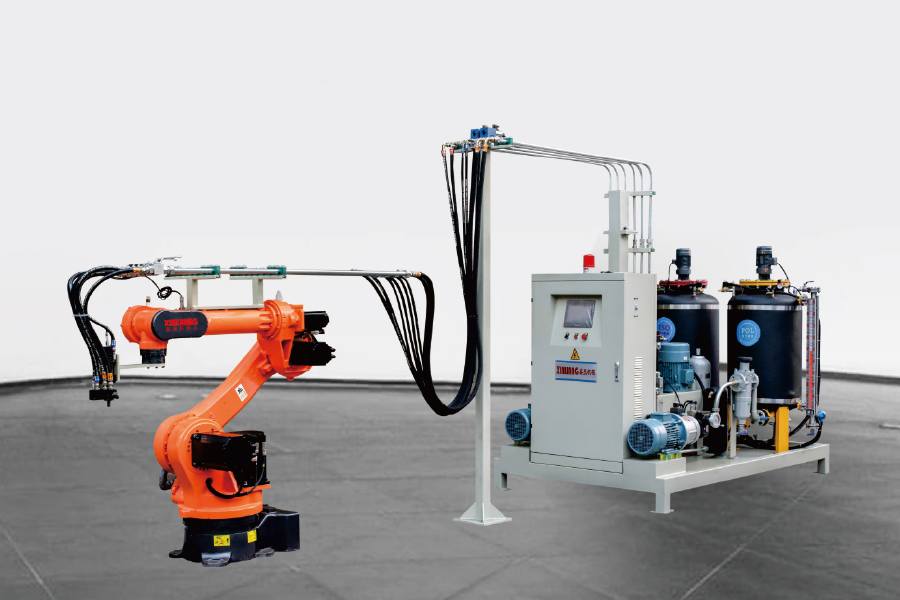
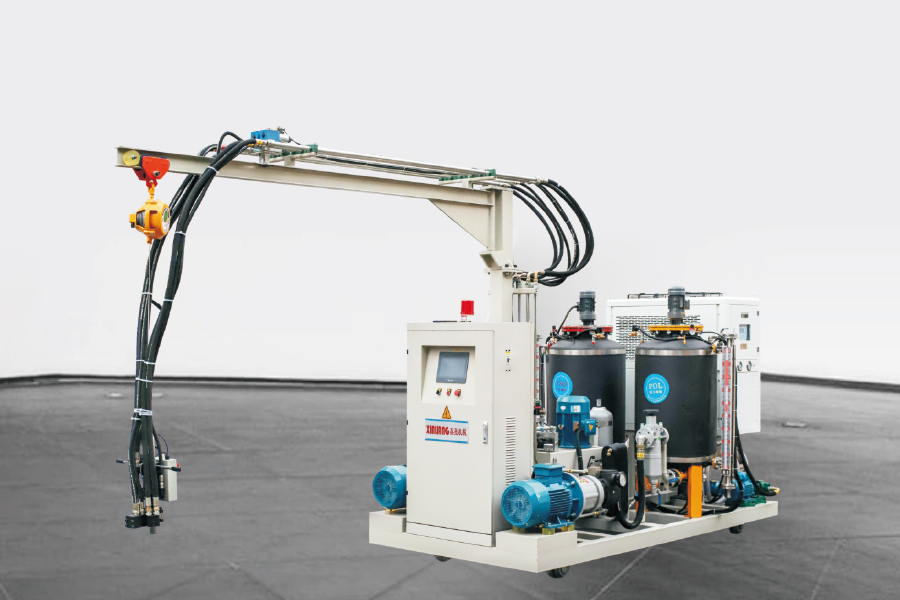
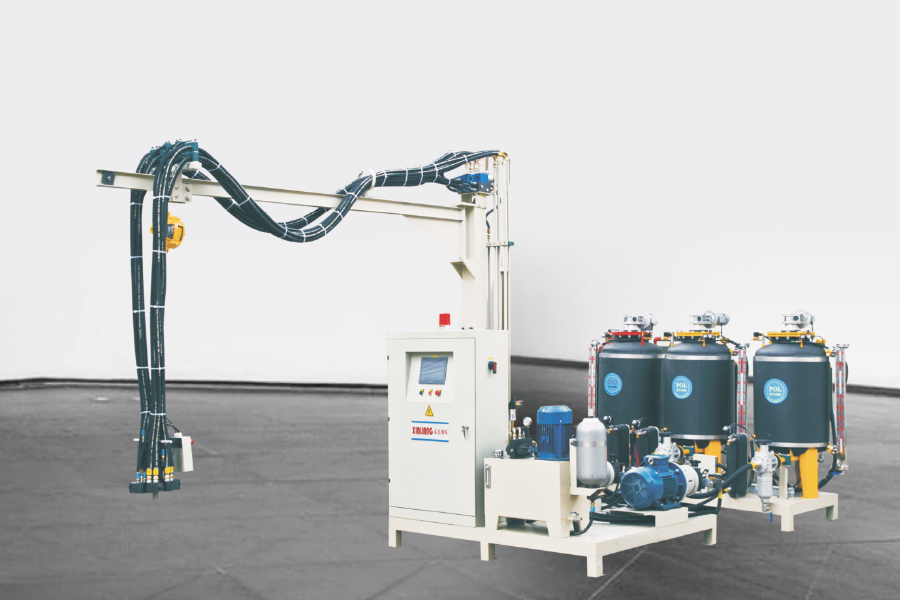
Az alábbi diagram bemutatja, hogy ezek a lépések hogyan illeszkednek egy tipikus nagynyomású habosító berendezéshez.
Nagynyomású vs alacsony nyomású habzás: ahol a vonal eltér
A legnagyobb berendezési döntés a keverési elv, mert ez határozza meg a karbantartási rutinokat, az oldószerhasználatot és a minimális lövésméretet, amelyet a zsinór megbízhatóan kezelhet.
Összehasonlítás a poliuretán habosító berendezés specifikációiban leírt működési elvek alapján.
Tétel
Nagynyomású habzás
Alacsony nyomású habzás
Keverési módszer
Becsapódásos keverés kis kamrában
Mechanikus keverés keverőkamrában
Üzemi nyomás
Körülbelül 100-200 bar
Körülbelül 5-20 bar
Kamratisztítás
Általában öntisztul a felvételek között
Általában oldószeres öblítést igényel
Kis lövés ismételhetőség
Nagyon magas
A kamra térfogata korlátozza
Tipikus alkalmazások
Hűtőszekrények, autóalkatrészek, műszaki hab
Bútorok, merev panelek, kis volumenű munkák
A maggép: habzó befecskendező egység kiválasztása
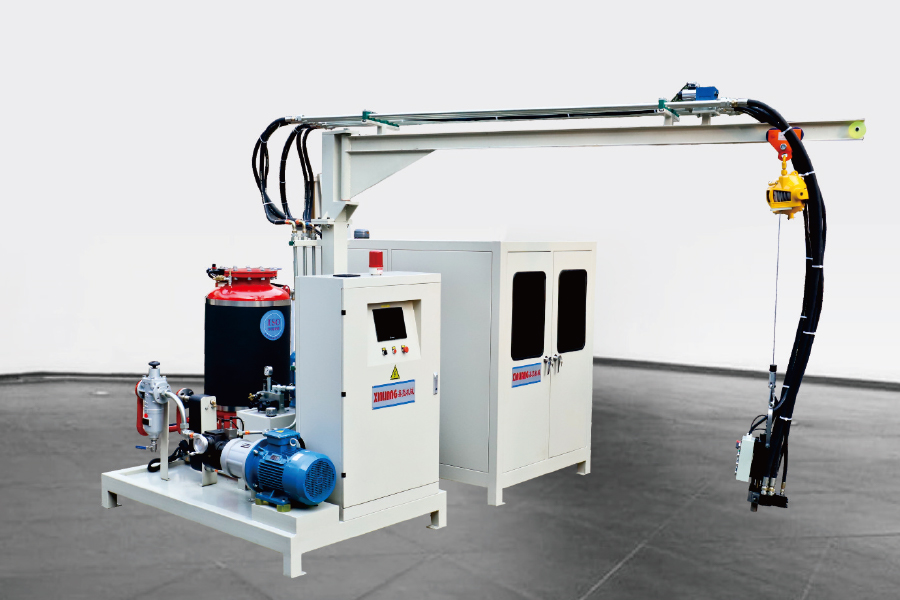
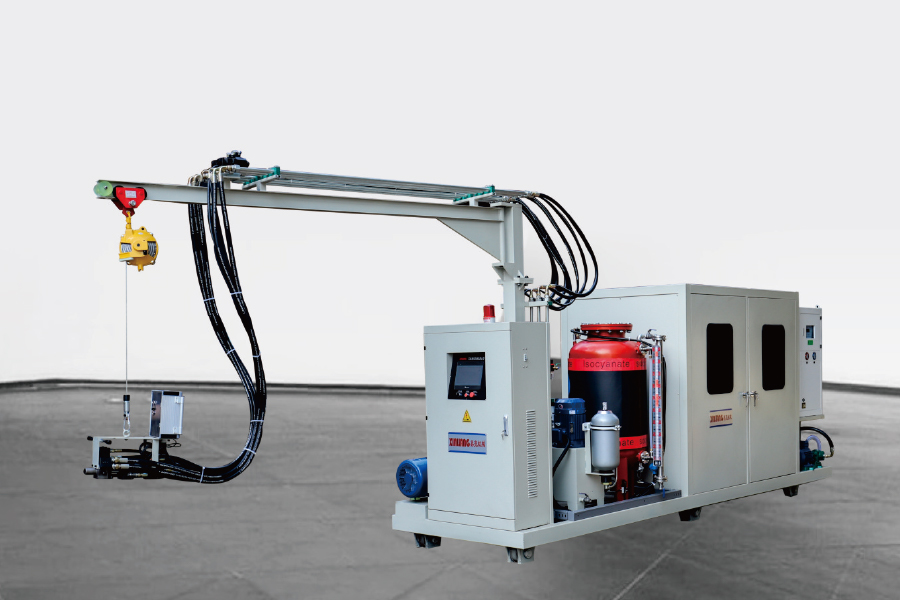
A legtöbb üzem egyetlen nagynyomású befecskendező géppel indul, és később automatizálja. Az első döntés két- vagy háromkomponensű: egy kétkomponensű egység méri a poliolt és az izocianátot, míg a háromkomponensű egység egy harmadik áramot ad hozzá, jellemzően habosítószert, pigmentet vagy adalékanyagot, amely nem keverhető előre a poliolba.
Az automatizálási lehetőségek és azok, amelyek valójában változnak
Rögzített fej: a legalacsonyabb költségű elrendezés, egyetlen formapozícióhoz vagy álló rögzítéshez.
Sínre szerelhető fej: a fej a formavonal mentén halad, így egy gép több állomást is ki tud szolgálni egymás után.
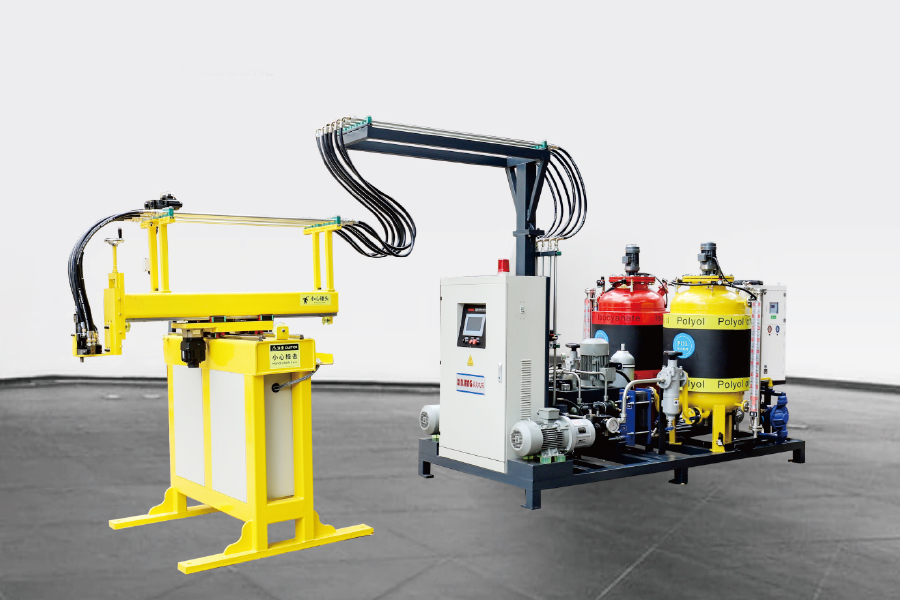
XY tengelyes manipulátor: programozott öntési útvonal egy lapos öntőforma felett, amely hasznos panelekhez és sekély üregformákhoz.
Hat tengelyes robot: megismételhető háromdimenziós öntési minták, amelyeket általában ott választanak ki, ahol az alkatrészek geometriája gyakran változik.
A megtérülés általában az ismételhetőségből fakad, nem pedig a nyers sebességből. Az a gép, amely egy szűk szalagon belül tartja a lövések súlyát, sokkal megbízhatóbban csökkenti a selejt mennyiségét és a túlcsomagolást, mint az, amelyik egyszerűen gyorsabban forog.
Vonalelrendezés: Amikor a kimeneti hangerő megváltoztatja a konfigurációt
Egyetlen gép és egy rögzített forma egy bizonyos pontig jól működik. Ha a kiszerelési idő rövidebb, mint az egyik forma betöltéséhez, lezárásához, habosításához, kikeményítéséhez és eltávolításához szükséges idő, az a forma már nem tudja lefoglalni a gépet. Ez az a rés, amelyet a vonalelrendezések bezárására terveztek, és ez az oka annak poliuretán habosító berendezés A tartomány több architektúrára oszlik.
Lemezjátszó vonalak: A formák terhelési, habosítási, kötési és kirakodási pozíciókat mutatnak be, ami fix ütemidőhöz és kis számú azonos alkatrészhez illeszkedik.
H-típusú vonalak: A formahordozók két párhuzamos sín mentén mozognak, így hosszabb kikeményedési utat és több állomást biztosítanak nagy padlófelület nélkül.
Gyűrűs vonalak: folyamatos hurok nagy volumenű gyártáshoz, ahol ugyanaz az alkatrész hónapokig fut egyszerre.
Válassza ki az ütemidőt és a részkeveréket. A sok különböző részt futtató üzem általában többet profitál a gyors penészcseréből, mint egy hosszabb kikeményedési ciklusból.
Ciklopentán és fúvószer választások
A habosítószer kiválasztása egyaránt befolyásolja a szigetelés teljesítményét és a biztonsági berendezéseket a vonal körül. A ciklopentán alacsony globális felmelegedési potenciálja miatt a hűtőszekrényszekrények és a merev szigetelőpanelek általános választásává vált, de gyúlékony, ami megváltoztatja a szellőzést, az elektromos besorolást és a helyszíni anyagkezelési eljárásokat.
Egy ciklopentán előkeverő rendszer szabályozott hőmérsékleten és nyomáson keveri a habosítószert a poliolba, így a kevert poliol a habosítószert már szállító injektálógéphez jut. A folyékony ciklopentán keverőfejbe történő külön befecskendezéséhez képest az előkeverés egyenletesebb sejtszerkezetet ad, és a koncentrált gyúlékony folyadékot zárt körben tartja.
A régebbi fluor-szénhidrogén-rendszerekről áttérő üzemek esetében gyakran az előkeverési útvonal a könnyebben kezelhető út, mivel a meglévő befecskendezőgép gyakran megtartható frissített tömítésekkel és felülvizsgált szabályozási paraméterekkel.
A hab minőségét meghatározó folyamatváltozók
A berendezés telepítése és kalibrálása után a legtöbb minőségi problémát néhány változó okozza:
Keverési arány drift kopott szivattyútömítések, viszkozitásváltozások vagy hibás kalibrálás miatt.
Alkatrész hőmérséklet amely kívül esik a formulázási ablakon és eltolja a reakcióképességet.
Befecskendezési nyomás amely túl alacsony a teljes ütközéskeveréshez, ami csíkokat vagy durva sejteket eredményez.
Öntsön mintát és lövéssúlyt amelyek légzsebeket hagynak maguk után vagy túltömik az üreget.
Forma hőmérséklet és szellőzés amelyek meghatározzák a felület minőségét és a ciklusidőt.
A legtöbb hiba az üregektől és a rövid felvételektől a sűrűségváltozásokig és a felületi hólyagokig az öt egyikére vezethető vissza. A sorrendben végzett munka gyorsabb, mint a paraméterek véletlenszerű beállítása, és gyakori PU hab hibák és javításaik egy hasznos ellenőrző lista a hiba első megjelenésekor.
Gyakran ismételt kérdések a poliuretánhab gyártásával kapcsolatban
Q1. Mi a poliuretán hab gyártása?
Ez az a folyamat, amikor egy poliol keveréket izocianáttal reagáltatnak habosítószer jelenlétében, majd formázzák a táguló habot egy forma vagy üreg belsejében. A reakció másodpercekig tart, így az arány, a hőmérséklet és a keverési minőség határozza meg a végeredményt.
Q2. Mi a különbség a nagynyomású és az alacsony nyomású PU habosító gépek között?
A nagynyomású gépek nagyjából 100-200 bar nyomással keverik össze, és általában öntisztulnak a lövések között. Az alacsony nyomású gépek mechanikusan keverik az alkatrészeket körülbelül 5-20 bar nyomáson, és általában a keverőkamra oldószeres öblítését igénylik.
Q3. Hogyan válasszak egy habosítógép és egy gyártósor között?
Hasonlítsa össze a kiszerelési időt az egyik forma be- és kirakodásához szükséges idővel. Ha egy öntőforma nem tudja elfoglalni a gépet, a szokásos megoldás a forgótányér, a H-típusú vagy a gyűrű alakú vezeték; egyébként elég egyetlen gép vagy egy sínre szerelt egység.
Q4. Milyen habosítószert használnak merev PU hab szigeteléshez?
Alacsony globális felmelegedési potenciálja miatt a ciklopentán a fő választás a hűtőszekrényekhez és a merev panelekhez. A HFO és HFC minőségek továbbra is használatban vannak ott, ahol az alkalmazás nem gyúlékony rendszert ír elő.
Q5. Szükséges-e ciklopentán premix rendszer?
A legtöbb ciklopentán vonal esetében igen. A premix rendszer szabályozott körülmények között keveri a habosítószert a poliolba, ami javítja a sejt egyenletességét, csökkenti a lefújási veszteségeket és zárt körben tartja a gyúlékony folyadékot.
Q6. Hogyan csökkentheti a gyártó az anyagpazarlást a PU-hab gyártása során?
Kalibrálja mindkét szivattyút tömeg szerint minden műszakban, tartsa állandóan az alkatrészek hőmérsékletét, igazítsa az öntési mintát az üreghez, és kerülje a forma túltöltését. A poliuretánhab gyártása során keletkező legtöbb hulladék az arányeltolódásból és az inkonzisztens lövések súlyából származik.