Sétáljon rá egy szendvicspanel vonalra, és a prés vagy a dupla öv kap minden figyelmet. A pénzt általában megtakarítják vagy elveszik máshol: a keverőfejnél. Két azonos alakító hardverrel felszerelt sor nagyon eltérő selejtezési sebességgel futhat egyszerűen azért, mert az egyik stabilan tartja a poliol-izocianát arányt, és egyenletes lövést tesz lehetővé, míg a másik a műszakok között sodródik.
Ez a következtetés elölről, és ez mindkét gyártási útvonalra érvényes – a folyamatos kettős szalagos vonalra, amely habot önt a mozgó felületre, és az öntőforma alapú vonalra, ahol a sínre vagy robotra szerelt fej egy kimért lövést fecskendez be az üregbe. Az útmutató további része leírja, hogy valójában mit is tartalmaz egy poliuretán szendvicspanel-gép, hol éri el a habosított berendezés, és mely specifikációkat érdemes beleírni a megrendelésbe.
Mit is tartalmaz egy poliuretán szendvicspanel gép?
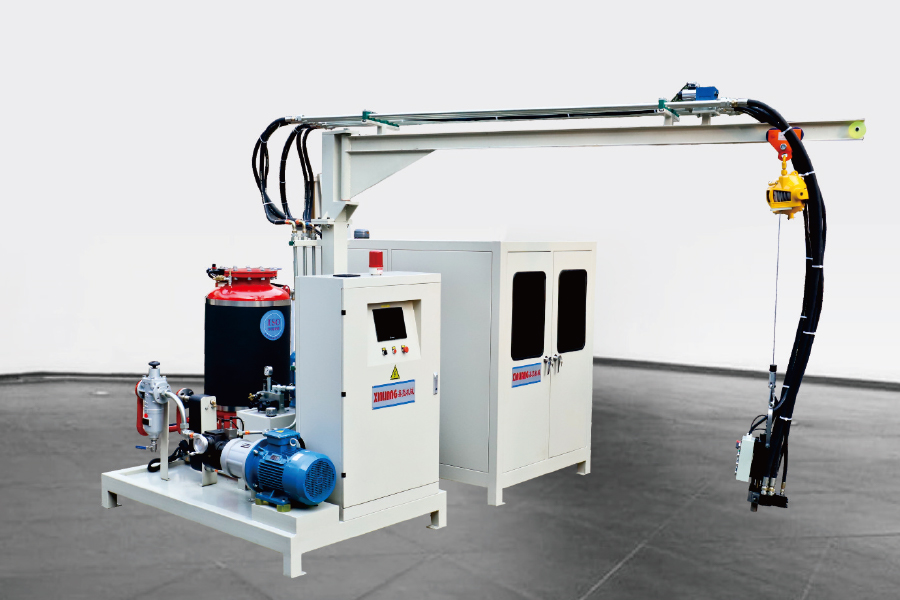
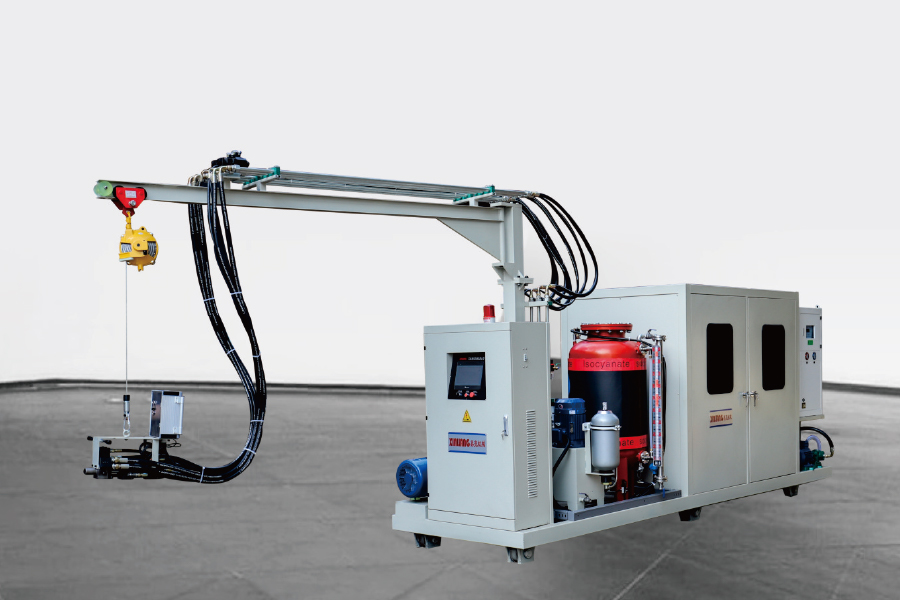
A kifejezést lazán használják. Egyes beszállítók a teljes vonalat jelentik; a vásárlók gyakran csak a habosító berendezésre gondolnak. Egy működő rendszer általában öt blokkból áll:
Adagoló egység — tartályok, szivattyúk, hőcserélők és áramlásmérők, amelyek stabilan tartják az alkatrészek arányát és a hőmérsékletet.
Nagynyomású keverőfej — ahol a poliol és az izocianát áramok találkoznak és reagálnak.
Hardver kialakítása — kettős hevederes szállítószalag laminálóval és oldalsó tömítésekkel, vagy formatartókkal, présekkel és formázó állomásokkal.
Kezelőszervek és biztonság — receptkezelés, gázérzékelés, szellőztetés és leállítási logika.
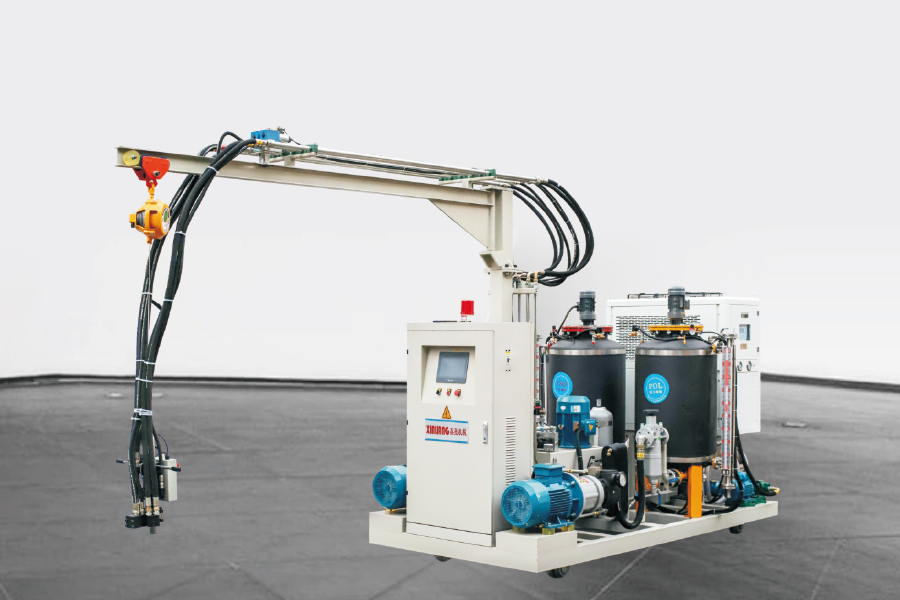
A folytonos és nem folytonos vonalak megosztják ezt a magot, de másképp töltik be. Folyamatos vonalon a fej gyakran rögzítve van, és az öv alatta mozog; A teljesítményt kilogramm/perc mértékegységben mérik, és a többórás futási viszonyszám stabilitása többet jelent, mint az egylövéses pontosság. Egy formavonalon a fej halad, és a mérőszám gramm/lövés: egy 1200 × 2400 mm-es 50 mm-es maggal rendelkező 40 kg/m³-es panelhez nagyjából hat kilogramm hab szükséges, egyenletesen elhelyezve, mielőtt lejár a krém.
Miért állítja be a befecskendező rendszer a panel minőségét?
A nagynyomású gépek 100-200 bár nyomáson ütköztetik a két áramot egy kis keverőkamrában, és az ütközés energiája végzi a keveredést. Az alacsony nyomású gépek mechanikusan, nagyjából 5-20 bar nyomáson keverik az alkatrészeket, és általában a gócképző levegőre támaszkodnak a sejtszerkezet kialakításához.
1. ábra: Általánosan publikált üzemi nyomás ablakok a két keverési technológiához.
Az olyan panelszabványok, mint az EN 14509 és a közzétett berendezések adatai szerint a merev PU panelmagokat általában 30 és 50 kg/m³ között határozzák meg. A sáv alsó végének üregek nélküli elérése attól függ, hogy milyen finom és egyenletes a cellaszerkezet, mivel a durva cellák a laminálógép nyomása alatt összeesnek, és sűrűségváltozást hagynak maguk után a panel szélességében.
2. ábra: Sematikus összehasonlítás. Kék: nagynyomású becsapódásos keverés. Narancs: alacsony nyomású mechanikus keverés. Az értékek a berendezés általános jellemzőit mutatják, nem a mért adatokat.
Ugyanez a logika vonatkozik a tapadásra is: az ütközéssel kevert hab egyenletesebben nedvesíti a borítást, ami csökkenti a fűrészelés vagy kezelés során a rétegvesztés kockázatát.
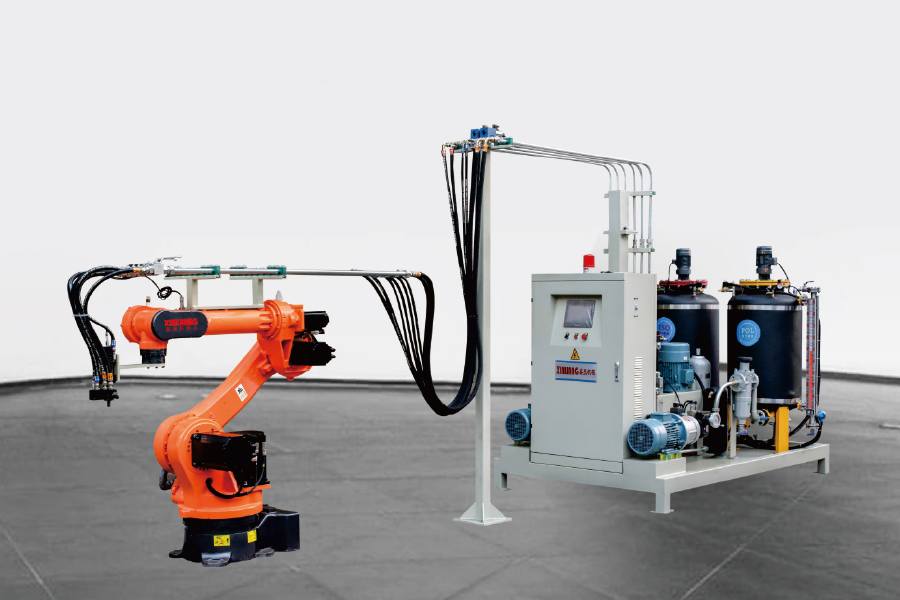
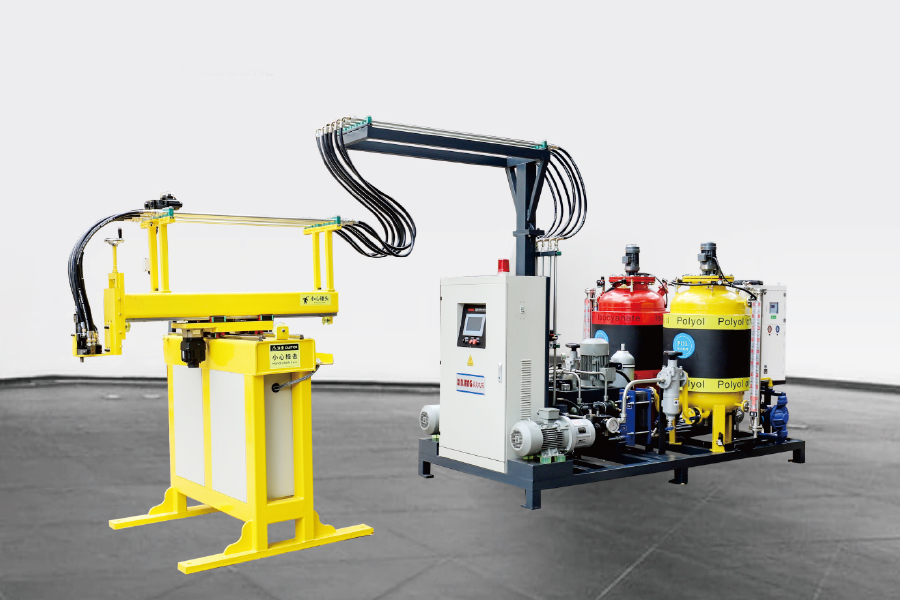
Forma alapú panelgyártásnál a kétkomponensű, nagynyomású, sínnel, XY portálos vagy robotra szerelt fejű habosító gép a szokásos kiindulópont. Először rögzítse a maximális lövéssúlyt, az arányablakot és a mozgási sebességet; minden más a sorban e három szám köré adaptálható.
A befecskendezési kapacitás illesztése a vonalhoz
A méretezés egy rövid gyakorlat a panelcsalád rögzítése után. A maximális lövéstömeg eléréséhez szorozza meg a legnagyobb panel térfogatát a célsűrűséggel, majd szorozza meg az óránkénti paneleket ezzel a felvétellel, hogy megkapja a folyamatos teljesítményt kilogramm/percben. Két számot hajlamosak elfelejteni a vásárlók: az arány ablakot, amelyet a szivattyúknak a teljes teljesítménytartományban tartaniuk kell, és a fej pozicionálási pontosságát, amelyet a formaelrendezés megkövetel.
1. táblázat: Hogyan helyezi át a folyamatos és nem folyamatos gyártás a terhelést a habberendezésre.
Döntési pont
Folyamatos kettős övsor
Nem folyamatos öntőforma vagy körhintasor
Tipikus tételméret
Hosszú futás, egy panelcsalád, nagy hangerő
Kis és közepes tételek, gyakori termékcsere
Mit kell tartania a habberendezésnek
A teljesítmény kg/percben és az arány stabilitása többórás futási idő alatt
A lövéssúly pontossága és a fejpozícionálás megismételhetősége
Fej mozgása
Rögzített vagy áthaladó folyáspont, alatta mozgó szalag
Pálya, XY portál vagy hattengelyes robot
Habosítószer kezelése
Pentán vagy HFO előkeveréssel és biztonsági rendszerekkel nagyobb méretben
Ahol szükség van egy harmadik áramra – színes pasztára, katalizátorcsomagra vagy külön poliolra a PIR készítményekhez –, egy háromkomponensű gép független adagolókört ad hozzá ahelyett, hogy az adalékanyagot a fővezetéken keresztül kényszerítené.
A választott ügynökválasztás jobban átalakítja a berendezést, mint azt a legtöbb vásárló elvárná. A HFC-ket a Montreali Jegyzőkönyv Kigali-módosítása értelmében fokozatosan megszüntetik, és a panelgyártók nagyrészt áttértek a ciklopentánra, a HFO-keverékekre vagy a vízzel támogatott rendszerekre. A ciklopentán gyúlékony és alacsony forráspontú, ezért megváltoztatja a gép specifikációit: robbanásbiztos elektromos berendezések, nitrogén takaró, szellőztetés, gázérzékelés és zárt hurok, amely soha nem teszi ki a folyadékot a légkörnek.
A pentán közvetlen befecskendezésének alternatívája az, hogy először előkeverjük a poliollal. Egy előkeverő rendszer szabályozott hőmérsékleten és nyomáson tartja a keveréket, ami stabilizálja a keverőfejet elérő habosítószer-koncentrációt – ez a sűrűségeltolódás és a pentánnal fújt panelek felületi hibáinak szokásos oka. Csökkenti a folyásponton felszabaduló szabad pentán mennyiségét is, ami a biztonság és a költség szempontjából egyaránt fontos.
A már pentánt futtató vezetékeknél gyakran az előkeverő egység a legolcsóbb módja a sűrűségváltozások szigorításának, mielőtt új adagolóegységet választanak.
Hogyan épül fel a nem folyamatos panelsor
Forma alapú vonalon a sorrend fix: a kezelő vagy a robot az alsó burkolatot helyezi, a hordozó a keverőfej alá indexel, a fej az üregen haladva kiönti a sörétet, a felső burkolat lerakódik és a forma bezáródik, a prés megtart, amíg a hab zselésedik, a panelt kibontják és levágják. A ciklusidőt a kémia határozza meg, nem a gép – de a gép dönti el, hogy a ciklus az elméleti minimumon futhat-e.
3. ábra: Egy forma alapú panelvonal habzó oldalának izometrikus képe.
Két részlet ebben az elrendezésben a hajtási ciklusidőben. Az első az a távolság, amelyet a fejnek meg kell tennie, amíg a hab még folyékony; a lassú mozgás rövidebb üreget vagy hosszabb krémes időt kényszerít ki. A második a formahőmérséklet, ezért a panelvonalak általában ugyanabba a vezérlőrendszerbe kötik a szerszámkört, mint az adagolóegységet.
Rövid vásárlási ellenőrzőlista
Mielőtt aláírja, írja le a következő hét pontot:
Maximális lövéssúly grammban és folyamatos teljesítmény kilogramm/percben, mindkettő a célsűrűségen van megadva.
Aránytartomány és ismételhetőség a teljes kimeneti tartományban, nem csak teljes sebességnél.
Habosítószer kompatibilitás, beleértve a robbanásbiztos besorolást, ha pentánról van szó.
Fej típusa és elhelyezése: fix öntés, nyomtáv, XY portál vagy hattengelyes robot, meghatározott mozgási sebességgel.
A formák vagy a hordozók száma, a nyitási löket és a szorítóerő, amellyel a gépnek szinkronizálnia kell.
Alkatrészlista és reakcióidő keverőkamrákhoz, tömítésekhez, szivattyúkhoz és áramlásmérőkhöz.
Átvételi teszt: futtassa a sűrűséget és a vastagságot a gépen a szállítás előtt, és jegyezze fel a lövés súlyát.
Ningbo-alapúként poliuretán habosító berendezés gyártója Az adagolóegységeken, keverőfejeken és gyártósorokon dolgozva a legtöbb megkeresésben ugyanazt a mintát látjuk: az alakító vasalat részletesen meg van adva, míg a habos oldal az utolsó pillanatra van hagyva. Ez a rossz irány.
Gyakran Ismételt Kérdések
Q1. Mi az a poliuretán szendvicspanel gép, és mi határozza meg az árát?
Ez egy rendszer, nem pedig egyetlen egység: adagoló egység, keverőfej, fej pozicionáló és alakító hardver. Az ár főként a folyamatos és a szerszámalapú gyártástól, a teljesítménytől és az automatizálási szinttől függ, ezért kérjen árajánlatot a panel vastagságára, sűrűségére és óránkénti teljesítményére.
Q2. Mi a különbség a PU és a PIR szendvicspanelek között?
Mindkettő poliuretán kémiát használ. A PIR hab magasabb izocianát indexű, ami javítja a tűz viselkedését, de kritikusabbá teszi az arányszabályozást, és gyakran előnyös egy harmadik adagolóáram az adalékanyagokhoz.
Q3. Kiszolgálhat-e egy nagynyomású habosítógép folyamatos és formasorokat is?
Az adagolóegység lehet, a keverőfej általában nem. A folytonos vonalakhoz magas, egyenletes teljesítményre van szükség fix vagy keresztező öntéssel, míg a formasorokhoz precíz lövéssúlyokra és pályára, portálra vagy robotra szerelt fejre van szükség.
Q4. Milyen habosítószert használnak ma poliuretán panelhabhoz?
A HFC-ket a Kigali-módosítás értelmében fokozatosan megszüntetik, így a legtöbb gyártó áttért a ciklopentán, a HFO-keverékek vagy a vízzel támogatott rendszerek használatára. A ciklopentán gyúlékony, ezért a premix rendszerek, a robbanásbiztos vezetékek és a szellőztetés a gép specifikációjának részét képezik.
Q5. Mennyi a ciklusidő egy nem folyamatos szendvicspanel vonalon?
A készítményben a krém, a gél és a kötési idők állítják be, nem a gép. A gép feladata, hogy a lövés súlyát és a formahőmérsékletet állandóan tartsa, így a ciklust nem kell párnázni a biztonság érdekében.
Q6. Hogyan csökkentheti egy szendvicspanel-sor a selejt arányát?
A legtöbb hulladék az arányeltolódásból, az egyenetlen öntésből és a hideg formákból származik. Mielőtt a kémiát hibáztatná, ellenőrizze az áramlásmérő kalibrálását, a keverési nyomást, a gócképző levegőt, a fej mozgási sebességét és a szerszám hőmérséklet-szabályozását.