Otthon / Hír / Ipari hírek / Egyedi poliuretánhab gyártás beállítása: Berendezési, folyamat- és költségtippek
Egyedi poliuretánhab gyártás beállítása: Berendezési, folyamat- és költségtippek
Ipari hírek-
Képzeljen el egy vevőt, aki olyan habkomponenst kér, amelynek állandó 80 kg/m³ sűrűséget kell tartania egy 20 mm-es falon, zárt felületet kell képeznie, és bele kell illeszkednie egy 90 másodperces ciklusba. A kémia képes rá. Az igazi kérdés az, hogy a felszerelés, az anyagszállítás és a vonalelrendezés minden ciklusban ugyanazt az arányt és lövéssúlyt bírja-e. Az egyedi PU habgyártást rendszerproblémaként kell kezelni: a fröccsöntő gépet, a premix megközelítést, a formák kezelését és a minőségellenőrzést együtt kell megtervezni, nem pedig darabonként összeszerelni.
Kezdje a termékkel: sűrűség, alak és térfogat
A gép kiválasztása előtt határozza meg az alkatrész fizikai célját. Ez azt jelenti, hogy válasszon a rugalmas, félmerev és merev hab között, és döntse el, hogy a fröccsöntés vagy a gyári vágás a jobb út. Ezek a választások határozzák meg az anyagcsaládot, a habosítószert és a megbízható teljesítményhez szükséges gyártósort.
Öntött vs. Fabricated Foam
A készhab nagy tömbökből indul ki, és formára vágják. Hasznos kis mennyiségek, egyszerű geometriák és gyors prototípusok esetén. A fröccsöntött hab az utolsó részhez illeszkedő üreget használ, így jobb méretszabályozást és kisebb munkaigényt biztosít az ismételt gyártás során. A legtöbb egyedi PU-hab gyártáshoz közepes és nagy mennyiségben az öntött hab a következetesebb út.
Rugalmas, félmerev vagy merev
A habcsaládot általában a mechanikai igény határozza meg. A rugalmas hab elnyeli az energiát, és visszanyeri formáját, így általánossá válik az ülésekben és a csomagolásban. A félmerev hab ellenáll a nyomásnak, és megjelenik a karfában és a védőbetétekben. A merev hab szigetelést és szerkezeti szilárdságot biztosít. Minden családnak más a célsűrűség-tartománya és a feldolgozási ablak, ezért célszerű javítani ezt a specifikációt, mielőtt a berendezésről beszélnénk.
Nagynyomású befecskendezés: ahol a recept pontossága találkozik a gyártási sebességgel
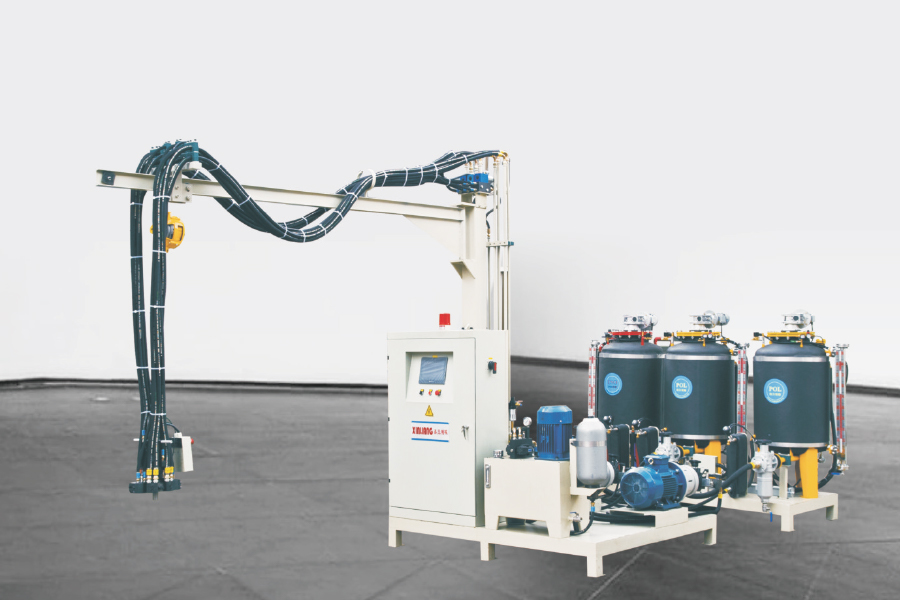
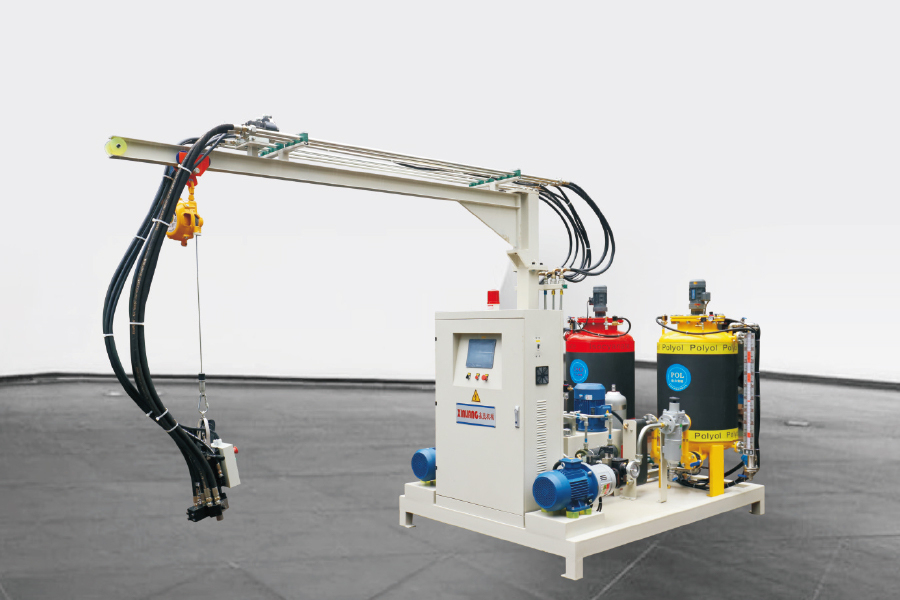
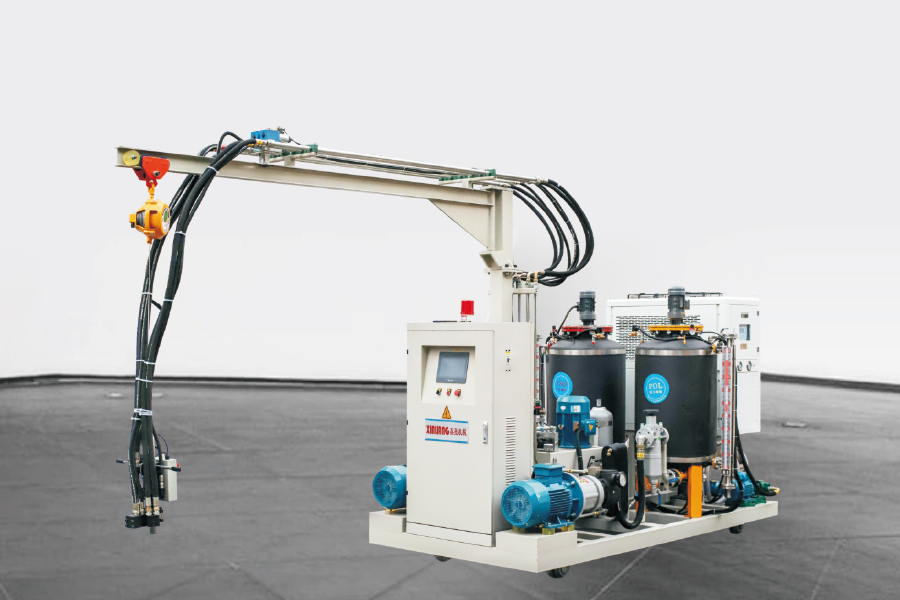
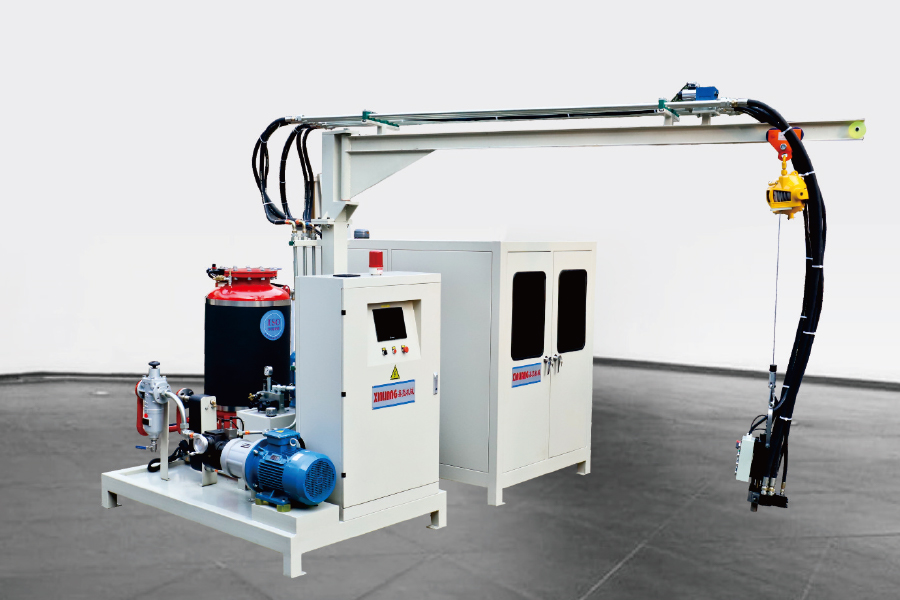
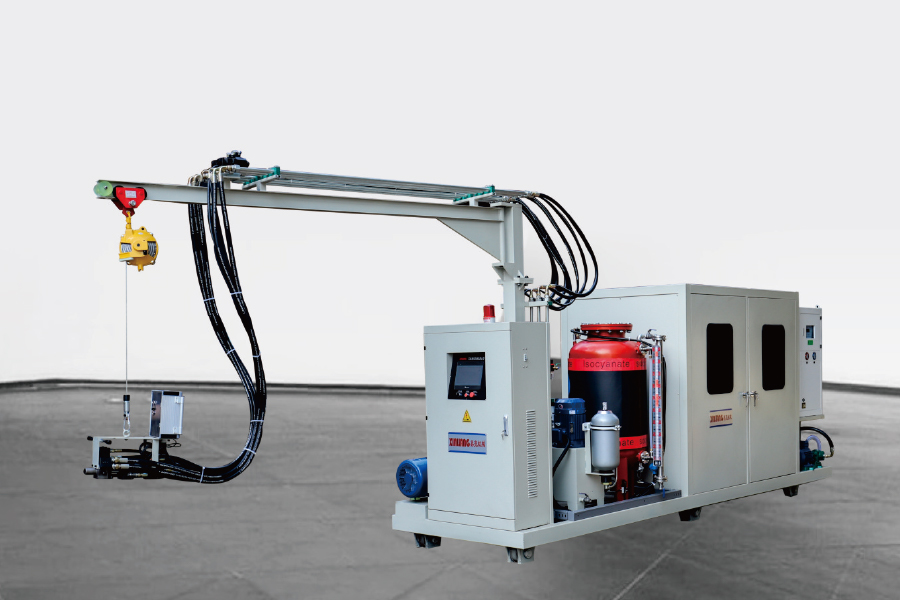
Az ismételhető egyedi PU habgyártáshoz a nagynyomású befecskendező gép a központi elem. Egy kis keverőkamrában ütközik a poliolt és az izocianátot, így finom diszperziót hoz létre, amely gyorsan reagál. A sörétsúlyt adagolószivattyúk szabályozzák, így az alkatrészek aránya lövésről lövésre szűk tűréshatáron belül marad.
Kétkomponensű vagy háromkomponensű mérés
A kétkomponensű gépek poliolt és izocianátot kezelnek, ami sok egyszerű készítményhez elegendő. Ha a formula tartalmaz egy harmadik áramot, például égésgátlót, színes pasztát vagy második gyantát, a háromkomponensű egység elkerüli a kézi előkeverést, és csökkenti a változást. A háromkomponensű nagynyomású habosító gép praktikus választás, ha stabil multistream kiegészítésre van szüksége.
A nagynyomású gépek öntisztító keverőfejeket használnak, amelyek megakadályozzák, hogy a kikeményedett anyag befolyásolja a következő lövést. Ennek ellenére a keverőfej méretét, a lövéstartományt és az összetevők viszkozitásának határait össze kell hasonlítani a tényleges összetétellel. Az egyes modulok egymáshoz való illeszkedésének megértéséhez segít áttekinteni a a poliuretánhab gyártósor fő alkotóelemei mielőtt megbeszélné az egyéni módosításokat.
Számos egyedi PU hab termék szigeteléshez, hűtéshez és építőelemekhez ciklopentánt használ habosítószerként. A régebbi HFC vagy HCFC rendszerekhez képest nulla ózonlebontó potenciállal és alacsony globális felmelegedési potenciállal rendelkezik. Mivel a ciklopentán gyúlékony, a gyártási környezetet és az előkeverő berendezést kezdettől fogva biztonságosan kell megtervezni.
Miért van értelme a premix rendszernek?
A ciklopentán közvetlen befecskendezése lehetséges, de egy előkeverő rendszer szabályozott nyomáson és hőmérsékleten keveri a habosítószert a poliolba, mielőtt az elérné a keverőfejet. Ez javítja a homogenitást és elkerüli az adagolási hibákat. Leegyszerűsíti a befecskendezőgép elrendezését is, mivel a vezeték ekkor csak két vagy három stabil alkatrészfolyamot kezel. Megfelelő méretű ciklopentán premix rendszer lehetővé teszi a készítmény konzisztenciájának megőrzését a biztonságosabb működési keret fenntartása mellett.
Nem minden tömítés, tömlő vagy adagolószivattyú kompatibilis a ciklopentánnal. Egyéni beállításnál adja meg, hogy minden nedves alkatrész a habosítószerre legyen besorolva, és hogy a tartály és az előkeverési terület gázérzékelést és szellőzést tartalmazzon. Ha még mindig értékeli a gép opcióit, összehasonlíthatja az útmutatóban található legfontosabb kiválasztási pontokat a megfelelő ciklopentán poliuretán habosító gép kiválasztása .
Lemezjátszó, H-típusú vagy gyűrűs: az elrendezés illeszkedése a térfogathoz és a formamérethez
A gép és az anyag meghatározása után a következő fő döntés az, hogy a formák hogyan mozognak a fröccsöntő állomáson. A vonalelrendezés határozza meg a ciklusidőt, a munkaigényt és az alapterület hatékonyságát.
Kulcselrendezési beállítások
A gyűrűs vagy gyűrűs szállítószalag nagyon nagy teljesítményt képes kezelni számos formatartóval. A H-típusú vonal egyenes, kétoldalas munkaterületet biztosít, amely rugalmasságot biztosít a nagy vagy szabálytalan alkatrészekhez. A forgótányérsor a formákat egy forgó platformra rendezi, így egy befecskendezőfej több állomást is kiszolgálhat kis helyigénnyel. Sok közepestől magas teljesítményű gyártó választja a lemezjátszó habfecskendező gép gyártósor mert egyensúlyban tartja a ciklusidőt, az automatizálást és az alapterület hatékonyságát.
Az alábbi izometrikus diagram egy tipikus lemezjátszó elrendezést mutat be. Az öntőformák a forgóasztal körül vannak indexelve, miközben a befecskendezőfej a töltőállomáson marad; a kezelők vagy a robotok az ellenkező oldalon végezhetik el a simítást és a bontást.
Vonaljellemzők összehasonlítása
Az alábbi radardiagram öt gyakorlati szempont alapján hasonlítja össze a lemezjátszó, a H-típusú és a gyűrű alakú elrendezéseket. Az értékelések szemléltető jellegűek, és újra kell értékelni őket az adott formaméret és gyártási célok alapján.
A minőség és a hulladék ellenőrzése az egyedi PU habgyártásban
A minőségi problémák általában sűrűségváltozásként, felületi üregekként vagy rossz sejtszerkezetként jelentkeznek. Három ellenőrzés a legfontosabb: az anyag hőmérséklete, az arány pontossága és a lövés súlya. Egy kilogrammos lövés néhány grammos eltérése több kilogrammal is eltolhatja a sűrűséget köbméterenként, ezért az adagolórendszer és annak kalibrálása állandó figyelmet érdemel.
A folyamattervezést befolyásoló sűrűségtartományok
Az alábbiakban a főbb habcsoportokra vonatkozó hozzávetőleges sűrűségcélokat mutatjuk be. Inkább tekintse ezeket általános útmutatásnak, mint végleges specifikációnak, mert a tényleges tartomány a nyersanyagrendszertől és az alkatrészgeometriától függ.
Hulladékcsökkentés és a költséggörbe
Minden hibás lövés anyagba, tisztítási időbe és gyártási kapacitásba kerül. A mérőrendszer stabilizálása csökkenti a veszteséget, az automatizált vezetékek pedig javítják a reprodukálhatóságot. Az alábbi diagram bemutatja, hogy az egységköltség általában hogyan csökken a mennyiség növekedésével, különösen akkor, ha egy automata lemezjátszó-sor váltja fel az egygépes beállítást.
A hulladékcsökkentés gyakorlati lépéseiért olvassa el, hogyan kell 30%-kal csökkenti az anyagpazarlást a PU hab feldolgozása során . A legnagyobb haszon általában a stabil adagolásból és a jobb kezelői fegyelemből származik, nem pedig a készítmény megváltoztatásából.
Mit kell ellenőrizni, mielőtt egyedi PU hab gyártási beállítást rendel
Az egyedi beállítás több, mint az injekciós gép. Tartalmazza az előkeverő állomást, a vonalelrendezést, a vezérlőrendszert és a biztonsági berendezéseket. Rendelés előtt határozza meg a gyártási teljesítményt, a formaméreteket, az anyagrendszert és a helyi biztonsági követelményeket. Az alábbi összehasonlítás egy egyszerű kiindulópont, nem helyettesíti a folyamatpróbát.
A folyamatlehetőségek szemléltető összehasonlítása; a tényleges értékek a forma kialakításától és összetételétől függenek.
Termelési megközelítés
Tipikus kimenet
Következetesség
Automatizálás Level
Egyetlen nagynyomású gép kézi formahordással
Alacsonytól közepesig
Lövésenként jó, kezelőfüggő
Alacsonytól közepesig
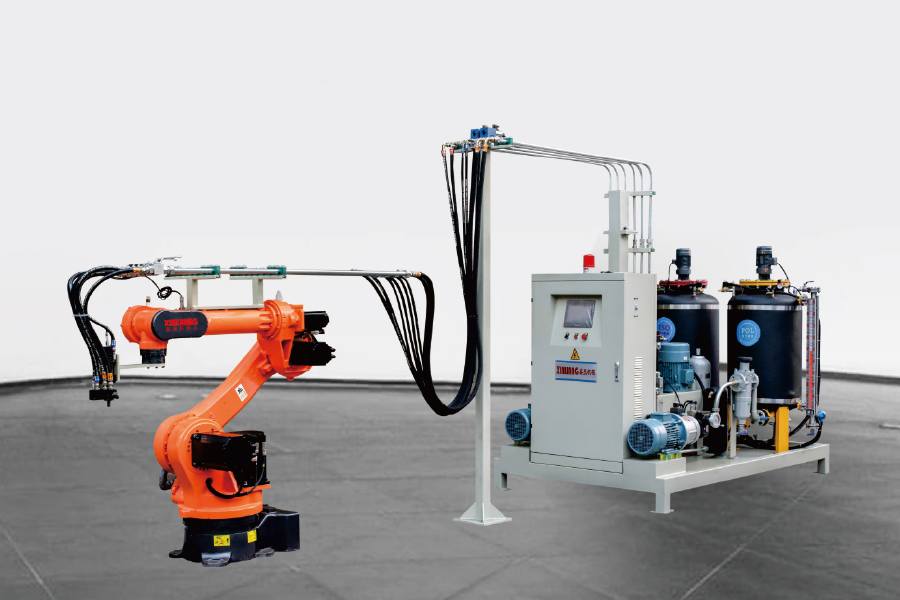
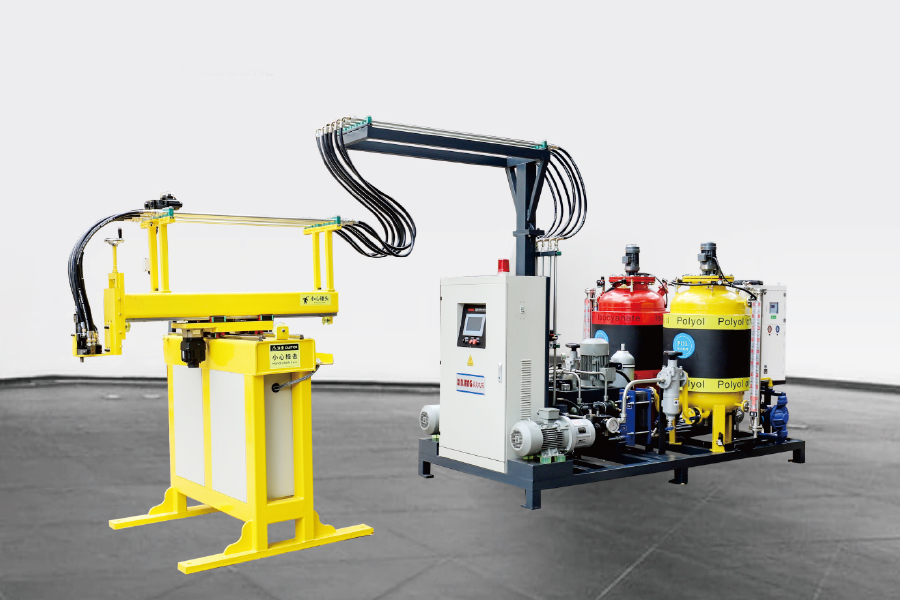
Gép XY tengelyes manipulátorral
Közepes
Nagyon jó
Közepes
Lemezjátszó foam injection line
Magas
Kiváló
Magas
Ellenőrizze azt is, hogy a szállító le tudja-e futtatni a tesztet a tényleges anyaggal és formákkal. A géparány pontossága, a keverési minőség, a tisztításhoz való hozzáférés és a gyúlékony habosítószerek biztonsági jellemzői fontosabbak, mint az adatlapon szereplő maximális szivattyúteljesítmény.
Gyakran ismételt kérdések az egyedi PU habgyártással kapcsolatban
Q1: Milyen sűrűségi tartományok érhetők el az egyedi PU habgyártással?
A szabványos adagoló- és keverőberendezésekkel a hab sűrűsége széles tartományban állítható. A merev szigetelőhabok gyakran 25–70 kg/m³ körül kezdődnek, míg az integrált héjhabok elérhetik a 700 kg/m³-t vagy még többet is. A pontos tartomány a poliol, az izocianát és a habosítószer összetételétől függ.
Q2: Hogyan válasszak két- és háromkomponensű befecskendező gépet?
Ha a formulája egy harmadik áramot igényel, például égésgátlót, színes pasztát vagy extra gyantatartályt, a háromkomponensű gép független arányszabályozást biztosít, és elkerüli a kézi előkeverési hibákat.
Q3: Miért használjunk ciklopentánt habosítószerként?
A ciklopentán nulla ózonlebontó potenciállal és alacsony globális felmelegedési potenciállal rendelkezik, és jól működik merev és félmerev habokban. A premix rendszer a habosítószert megfelelően összekeverve tartja a poliollal az injektálás előtt, ami stabilizálja a sűrűséget és a hőteljesítményt.
4. kérdés: Mit kell ellenőriznem egy egyedi PU hab gyártósor vásárlása előtt?
Keresse az ellenőrzött áteresztőképességet, az arány pontosságát, a keverési minőséget, az egyszerű tisztítást, a gyúlékony habosítószerek biztonsági funkcióit, valamint a gyártó azon képességét, hogy támogassa a folyamatok beüzemelését és az alkatrészellátást.