Otthon / Hír / Ipari hírek / Hogyan készül a poliuretán hab? Lépésről lépésre folyamat és felszerelés
Hogyan készül a poliuretán hab? Lépésről lépésre folyamat és felszerelés
Ipari hírek-
Vágja be a hűtőszekrény-fagyasztó falába, és meg is találja: merev, halványsárga hab, amely az egész szekrényt szigeteli néhány milliméter vastag bélés mögött. Függetlenül attól, hogy a poliuretánhab a hűtőszekrényben, az autósülésben vagy a tetőpanelben végzi, ugyanazon az alapvető folyamaton keresztül készül.
A rövid válasz: a gyártók két folyékony komponenst – egy poliol keveréket és egy izocianátot – szigorúan ellenőrzött arányban adagolnak, nagy nyomáson a másodperc töredékéig összekeverik, a keveréket formába vagy mozgó felületre fecskendezik, majd egy önmelegedő kémiai reakcióval perceken belül sejtes polimerré tágítják. A hőmérséklet-szabályozás, az arány pontossága, a keverési energia és a formák kezelése mind azért léteznek, hogy a reakciót lövésről lövésre megismételhető legyen.
Ez az útmutató végigvezeti a kémián, a szabványos folyamatlépéseken és az ezek mögött meghúzódó berendezésekkel kapcsolatos döntéseken – az ipar berendezési oldaláról írta Ningbo Xinliang gépek , a nagynyomású poliuretán habosító gépeket és komplett habosító sorokat gyártó cég, így a hangsúly a gyári padlózaton marad.
A kémia: két folyadék, amelyek saját szerkezetüket építik fel
A poliuretán akkor képződik, amikor egy poliol – több reakcióképes hidroxilcsoportot tartalmazó alkohol – izocianáttal reagál: MDI a merev és öntött habokhoz, TDI a lemezes párnákhoz. A reakció során hő szabadul fel, miközben polimer hálózatot épít ki, ugyanakkor gáz képződik a keverékben. A szerkezetépítés és a gáztermelés párosítása az, ami két folyadékot szilárd habbá alakít.
Honnan jön a gáz
Két forrás. A készítményben lévő víz reakcióba lép az izocianáttal, és CO2 szabadul fel, ami felfújja a sejteket. A fizikai habosítószerek, mint például a ciklopentán, egyáltalán nem reagálnak – a reakcióhőben elpárolognak, és helyette tágulnak.
A mellékszereplők
Az ipari anyagokra vonatkozó hivatkozások felsorolják a szabványos készítménybemeneteket, mint poliolokat, diizocianátokat, habosítószereket, katalizátorokat és felületaktív anyagokat. A katalizátorok beállítják, hogy a polimer milyen gyorsan gélesedjen a gáztermelés sebességéhez képest; A szilikon felületaktív anyagok megakadályozzák a vékony sejtfalak megrepedését, miközben a hab felemelkedik; az égésgátlók és a töltőanyagok beállítják a biztonságot és a költségeket.
A poliuretánhab gyártás alapvető bemenetei és azok, amelyeket mindegyik szabályoz.
Bemenet
Funkció
Mi történik, ha sodródik
Poliol keverék
Főgyanta; adalékokat hordoz, és meghatározza az alaptulajdonságokat
A rossz arány lágy, gyenge vagy törékeny habot eredményez
Izocianát (MDI/TDI)
Reagál poliollal a polimer hálózat kiépítéséhez
Az aránysodródás zsugorodást, üregeket, morzsalékos sejteket okoz
Habosítószer (víz/CO2, ciklopentán)
Létrehozza a sejteket alkotó gázt
Túl sok összeesik a hab; túl kevés hagyja sűrűn
Katalizátorok
Egyensúlyozza a gélesedési és gázképző reakciókat
A rossz egyensúly sejthasadást vagy sűrű bőrt okoz
Szilikon felületaktív anyag
Stabilizálja a sejtfalakat emelkedés közben
Durva sejtek, kráterek vagy összeomlás
Az egész folyamat egyetlen összehasonlításon alapul: ha a gáztermelés megelőzi a polimer felhalmozódását, a felszálló hab összeomlik; Ha a polimer túl korán gélesedik, a hab sűrűvé válik és eltávolodik a formától. A formulátorok ezt kiegyensúlyozásnak hívják a gél- és fúvásreakcióknak – és ezért a mérési pontosságot százalékos töredékekben adják meg.
A poliuretánhab gyártása lépésről lépésre
Függetlenül attól, hogy a termék öntött autóülés vagy hűtőszekrény üregének szigetelése, a folyamat ugyanazon a hat szakaszon megy keresztül:
Nyersanyag előkészítés. A poliolt és az izocianátot nappali tartályokban tárolják, és egy meghatározott hőmérsékleti ablakra kondicionálják, rendszerint 20-45 °C körül, rendszertől függően, mivel a viszkozitás és a reakciósebesség szorosan követi a hőmérsékletet.
Nagynyomású mérés. Az adagolószivattyúk minden alkatrészt meghatározott arányban szállítanak ki; a jól karbantartott nagynyomású egységek általában körülbelül egy százalékon belül tartják ezt az arányt.
Becsapódásos keverés. A két áramot általában 100-200 bar körüli nyomáson egy kis keverőfejbe kényszerítik, ahol összeütköznek és ezredmásodperceken belül homogén keverékké keverednek.
Injekció vagy öntés. A keveréket zárt formába lövik, nyitott üregbe öntik, vagy szállítószalagra fektetik, egy robot vagy manipulátor által irányítva, ahol az öntési pozíciónak pontosnak kell lennie.
Tágulás és térhálósodás. A hab krémez, kel, gélesedik és megkeményedik – a krém fázisa az utolsó másodpercig tart, a teljes kelés általában egy-két percet vesz igénybe, a formázás pedig néhány percen belül következik be.
Bontás, vágás és tesztelés. Az alkatrészeket felszabadítják, levágják, és ellenőrzik a sűrűséget, a cellaszerkezetet, a méretstabilitást és a szigetelési fokozatok esetén a hővezető képességet.
Egy merev habrendszer szemléltető térfogat-emelkedési profilja; a pontos időzítések a készítménytől és az alkatrész geometriájától függően változnak.
Miért a keverési technológia határozza meg a hab minőségét?
Két gépcsalád uralja a termelést. Az alacsony nyomású gépek egy kamrában keverik össze az összetevőket, amelyeket minden lövés után oldószerrel át kell öblíteni, ami növeli az oldószer kezelését, a tisztítási költségeket és az öblítési hulladékot. A nagynyomású gépek ehelyett ütközéssel keverik: a két áram nagyjából 100-200 bar nyomáson ütközik, a keverőfej pedig mechanikusan megtisztítja magát a lövések között. A kifizetődő finomabb, egyenletesebb cellák, nincs oldószer-felhasználás, és kevesebb kiselejtezett anyag – ez az oka annak, hogy a nagynyomású berendezések váltak alapértelmezetté a készülék-, autó- és panelgyártásban.
Tipikus üzemi nyomástartományok a két gépcsaládhoz, amint azt a habosító berendezések szakirodalma idézi; erősítse meg a pontos adatokat a szállítói adatlapokon.
Magas nyomású habosító gép belsejében
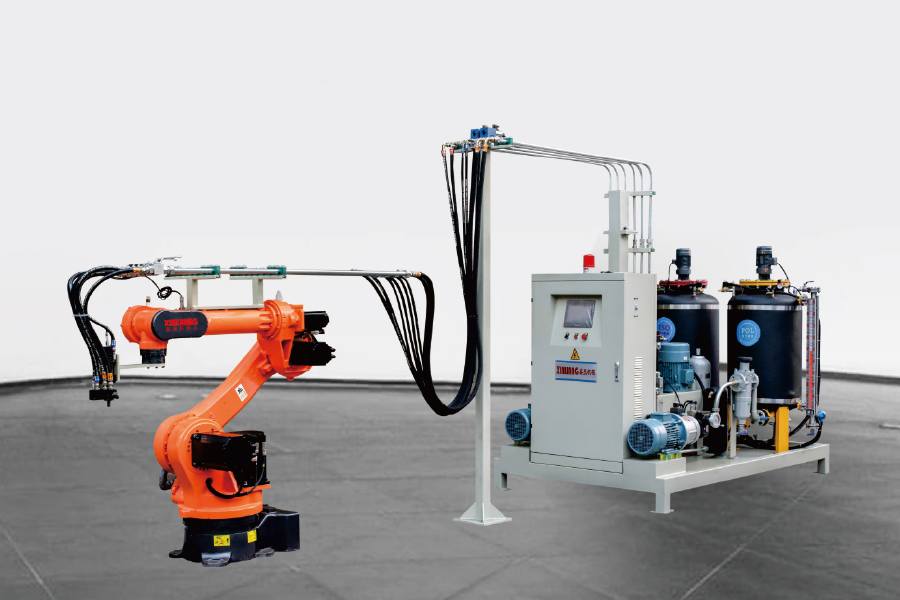
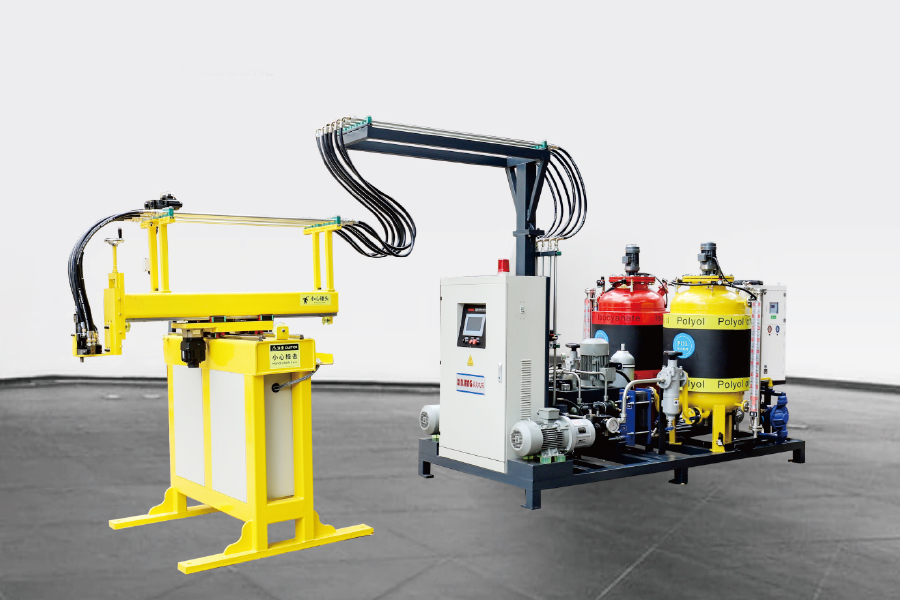
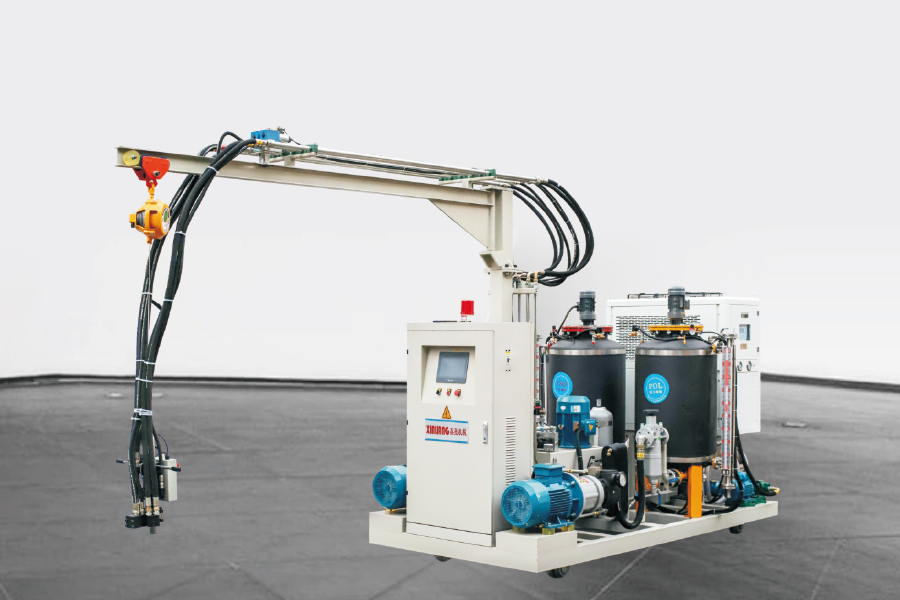
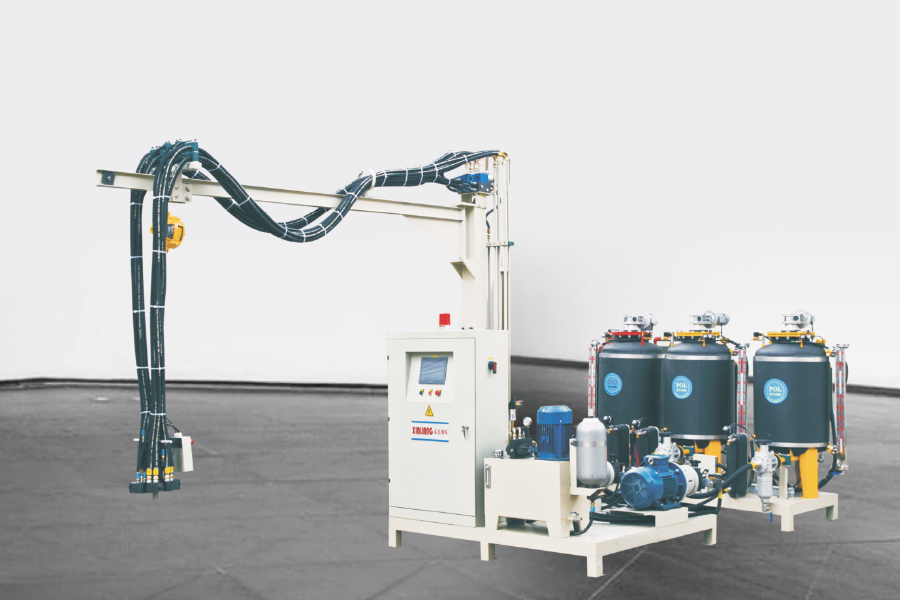
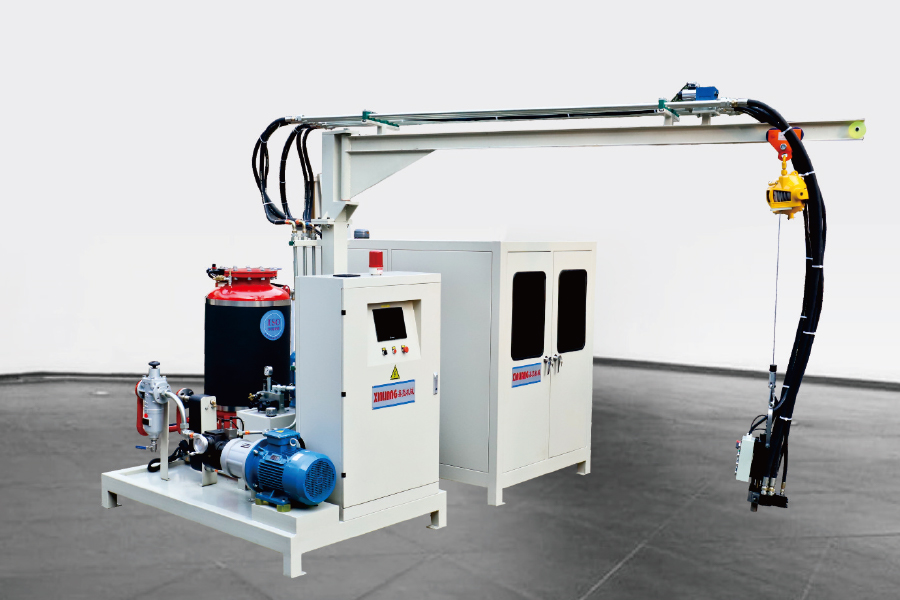
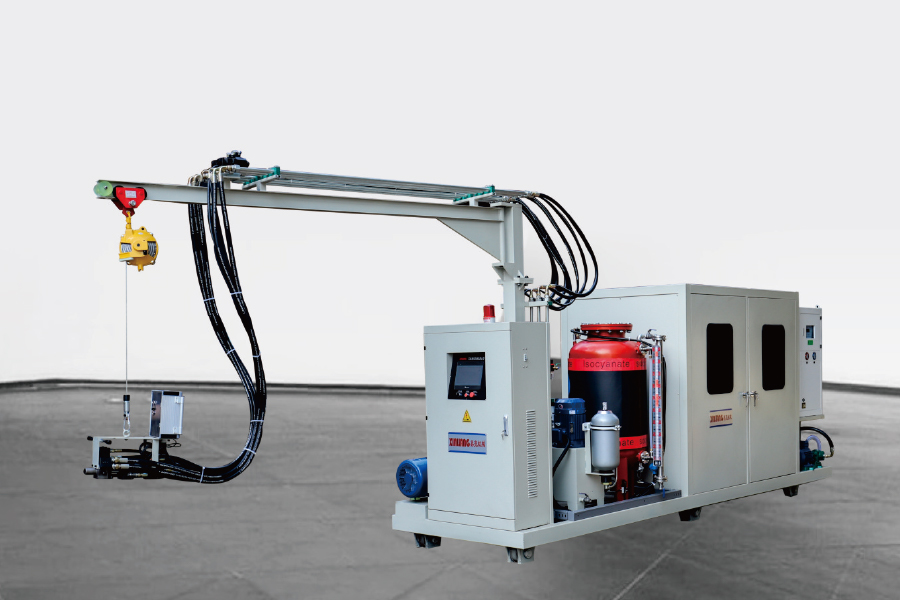
A hardver egyszerűbb, mint amilyennek látszik: kétkomponensű tartály, adagolószivattyú-egységek, amelyek beállítják az arányt, szigetelt nagynyomású tömlők és a forma felett elhelyezett öntisztító keverőfej. Szinkronizálja az arányt, a hőmérsékletet, a nyomást és a lövésidőzítést, és minden lövés ugyanolyan reakciókészséggel hagyja el a fejet, mint az utolsó.
Kétkomponensű nagynyomású habosítógép egyszerűsített felépítése: alkatrésztartályok, adagolószivattyúk, nagynyomású tömlők, öntisztító keverőfej és forma.
Rugalmas vagy merev? A termék alakítja a folyamatot
A Wikipédia áttekintése a poliuretánhab feldolgozásáról két széles gyártási utat azonosít: a fröccsöntést és a slabstock-et. A fóliaszalagok folyamatos áramlást öntenek egy mozgó szállítószalagra, ahol egy hosszú habcsomó felemelkedik, megköt, majd később tömbökre vágódik – ez a klasszikus út a matracokhoz és bútorokhoz. A fröccsöntés ehelyett egy lövést mér egy egyedi formába minden alkatrészhez.
A merev szigetelőhabot szinte mindig fröccsöntik: a készülékgyártók habot fecskendeznek a hűtőszekrények üregeibe, a panelgyártók folyamatos laminálósorokat vezetnek, a vízmelegítő héját pedig zárt formákba töltik. Mivel cellái zárva maradnak és felfogják a habosítószert, a merev hab egyszerre működik szerkezetként és szigetelőként, a hővezető képesség pedig a fő tulajdonság.
Hűtő, fagyasztó és vízmelegítő szigetelés
Szendvicspanelek tetőkhöz, falakhoz és hűtőházakhoz
Autóülések és autó belső kárpitok
Matracok, bútorok és cipőtalpak
Sportfelszerelések, játékok és kézműves termékek
Minden termékcsalád más-más irányba húzza a folyamatot – rugalmasság az ültetésnél, sűrűség és szigetelési érték a készülékeknél –, így a habgyárak mindegyikéhez külön-külön készítenek és használnak szerszámokat.
A ciklopentán eltolódás: habzás fluor nélkül
A szigetelőhab évtizedekig fluortartalmú habosítószerekre támaszkodott. A Montreali Jegyzőkönyv szerinti nemzetközi fokozatos kivonások az ipart először a HCFC-k, majd a szénhidrogének felé terelték, és a ciklopentán ma már világszerte a hűtő-, fagyasztó- és panelszigetelés szabványos habosítóanyaga. Közel nulla ózonlebontó potenciált és alacsony globális felmelegedési potenciált kínál; a kompromisszum a gyúlékonyság, amelyre a gyártóberendezéseket kell megtervezni.
A gyúlékonyságot a berendezések szintjén kezelik: a robbanásbiztos motorok és érzékelők, a gázszivárgás észlelése és a dedikált előkeverő hardver alapkövetelmény a ciklopentán vezetékeken, nem pedig opcionális extrák.
Kétféle táplálkozási megközelítés létezik. Közvetlen befecskendezéssel adagolják a ciklopentánt a polioláramba magán a gépen, míg egy speciális ciklopentán-előkeverő rendszer stabil poliol-habosítószer keveréket készít elő egy lezárt, felügyelt állomáson. Az iparági összehasonlítások általában az előkeverést jobb nyersanyag-egyenletességgel és biztonságosabb, jobban ellenőrizhető adagolással írják elő – ez igazi előny, ha szigorúak a szigetelési előírások.
A kémia soha nem változik a léptékkel; ami változik, az a penészgombák mozgása. Az önálló gép megfelel a kutatómunkának, a kis tételek és a gyakran cserélt alkatrészeknek. A forgótányér-sor forgatja a formatartókat a kiöntő, keményítő és kiöntő állomásokon keresztül, így a nagy térfogatú kimenetet egy kompakt lábnyomba illeszti, míg a gyűrűs és H-típusú vezetékek több hordozót hordoznak a folyamatos hurkok körül a maximális áteresztőképesség érdekében. A habosító berendezések beszállítóitól származó esetleírások akár 30%-os hulladékcsökkentést is tulajdonítanak a robotokkal vagy manipulátorokkal végzett automatizált öntési pozicionálásnak.
Minőségi összehasonlítás 1-től 10-ig terjedő skálán (szemléltető): az egyedi gépek a rugalmasság és a belépési költségek terén vezetnek; A lemezjátszó és a gyűrű alakú vonalak vezetik a kimenetet, az automatizálást és a lövéstől a lövésig terjedő konzisztenciát.
Illessze az elrendezést az alkatrészhez: a lemezjátszó cellák uralják az ülőhelyeket és a készülékeket, ahol egy kompakt cella naponta több tucat formát szolgál ki, a gyűrűs elrendezés pedig a folyamatos, nagy volumenű programokhoz illeszkedik.
A kész hab egy rövid tesztlistán keresztül fogadja el az elfogadást, amelyek többsége egyenesen a folyamatszabályozásra vezethető vissza:
Sűrűség és sűrűséggradiens az alkatrészen
Nyomószilárdság és alakváltozás készlet
Méretstabilitás hő- és nedvességhatás után
Hővezetőképesség (k-tényező) a szigetelési fokozatokhoz
Tapadás a bélésekhez és a burkolatokhoz, ahol a hab a bőrhöz tapad
A vásárlók számára a praktikus megoldás egyszerű: a zsugorodás, az üregek és a morzsalékos cellák szinte mindig az arányeltolódásra, a hőmérsékleti eltérésekre vagy a kopott keverőfejekre vezethetők vissza. A beszállítók összehasonlításakor kérdezzen konkrétan a mérési pontosságról, az alkatrészek hőmérséklet-szabályozásáról, valamint a tisztítási és kalibrálási rutinokról – a válaszok jobban megjósolják a selejt arányát, mint bármely brosúra.
Gyakran Ismételt Kérdések
Q1: Miből készül a poliuretán hab?
Poliol keverék és izocianát (általában MDI vagy TDI), valamint habosítószer, katalizátorok és szilikon felületaktív anyag. A két fő folyadék összekeverése elindítja azt a reakciót, amely a buborékokat a polimerbe zárja.
Q2: Mi a különbség a rugalmas és a merev poliuretán hab között?
A rugalmas hab nyitott cellás, és összenyomás után visszaugrik, így matracokhoz, bútorokhoz és autósülésekhez használják. A merev hab zártcellás, hűtők és panelek szigeteléseként értékelik.
Q3: Mit csinál a poliuretán nagynyomású habosítógép?
Rögzített arányban méri a két komponenst, öntisztító fejben nagynyomású ütközéssel összekeveri, és másodpercek alatt befecskendezi a keveréket egy formába, jellemzően 100-200 bar körüli nyomáson.
4. kérdés: Mennyi ideig tart a poliuretán hab megkötése?
Krémidő is usually measured in seconds, full rise takes one to two minutes, and demolding follows within a few minutes depending on the formulation and part thickness.
Q5: Miért használják a ciklopentánt habosítószerként?
Közel nulla ózonlebontó potenciállal és alacsony globális felmelegedési potenciállal rendelkezik, így a fluortartalmú anyagok kivonása után a készülékek és a panelek szigetelésének standard választásává vált.
6. kérdés: A poliuretán hab biztonságos?
A teljesen kikeményedett hab stabil, és világszerte mindennapi termékekben használatos. A kezelési óvintézkedések a folyékony nyers vegyszerekre vonatkoznak, amelyek szellőztetést, védőfelszerelést és képzett kezelőket igényelnek.
7. kérdés: Milyen termékek készülnek poliuretán habbal?
Hűtő- és fagyasztószekrények szigetelése, vízmelegítők, szendvicspanelek, autóülések és belső alkatrészek, matracok, bútorok, cipőtalpok, sportfelszerelések és játékok.
Q8: Mennyibe kerül egy poliuretán habosító gép?
Ez az alkatrészek számától, a nyomásosztálytól, az automatizálási szinttől és attól függ, hogy szükség van-e egy komplett gyártósorra – a megbízható útvonal a berendezés gyártójának konfiguráció alapú árajánlat.